-


-


-


-


WeChat

-
WhatsApp


Трубопроводные отливки литья в песчаные формы: цена – Завод
2026-10-22
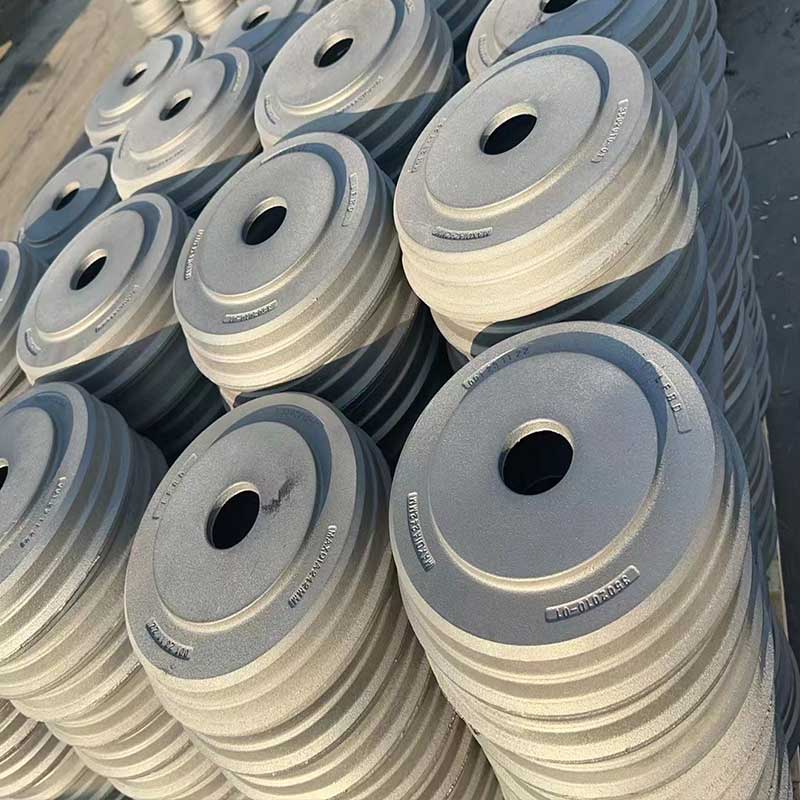
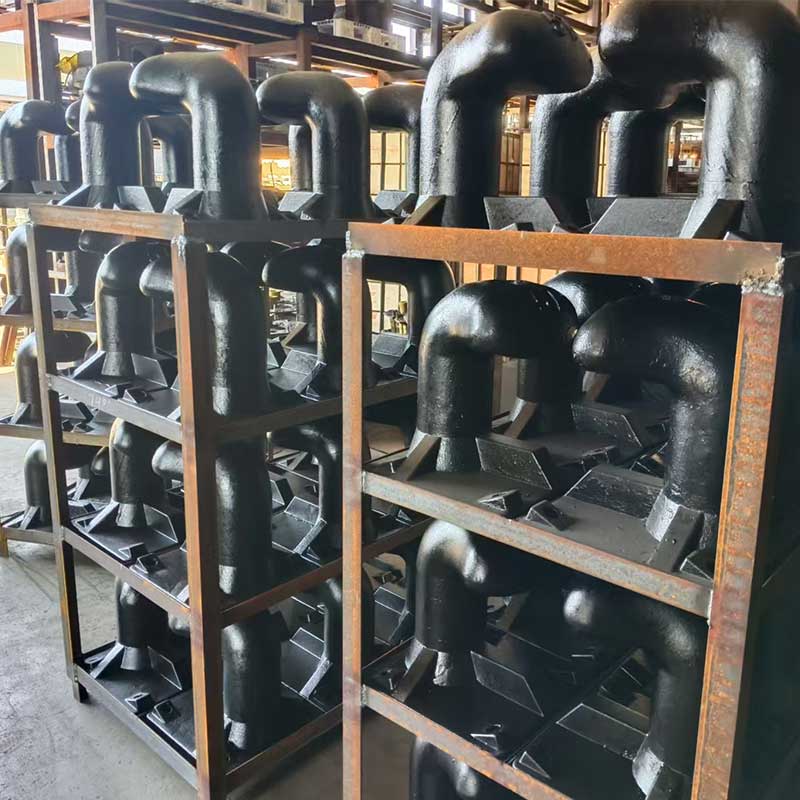
Когда мы говорим о трубопроводные отливки литья в песчаные формы, большинство закупщиков и главных инженеров представляют себе скучный, рутинный процесс из учебников советского машиностроения. «Песок, ковш, форма, остывание». Всё просто? Чёрта с два. В 2025 году, когда цепочки поставок из Европы окончательно разорваны, а китайские аналоги часто не выдерживают российских морозов и давления, именно качество песчаного литья становится тем самым «узким горлышком», которое может остановить весь проект нефтепровода или модернизацию ТЭЦ на месяцы.
Я потратил последние три недели, объезжая литейные цеха от Екатеринбурга до Тулы, чтобы понять: почему цены на одни и те же фланцы или задвижки отличаются в три раза? И главное — где здесь подвох? Спойлер: дешевая отливка сегодня обернется аварией завтра. Давайте разберемся без маркетинговой шелухи.
Почему песчаное литье снова в тренде? (И это не ностальгия)
Казалось бы, эпоха высокоточного литья по выплавляемым моделям или кокильного литья должна была вытеснить «грязную» песчаную формовку. Ан нет. Для трубопроводной арматуры, особенно крупногабаритной (диаметром от 300 мм и выше), песчаная форма остается безальтернативным лидером. Почему?
Во-первых, гибкость. Вы можете изменить геометрию корпуса задвижки хоть за день до заливки, просто переделав деревянную или пластиковую модель. Во-вторых, стоимость оснастки. Для сложных, единичных или мелкосерийных заказов изготовление металлической пресс-формы экономически нецелесообразно. Песчаная форма — это дешево, быстро и, что важно для России, ремонтопригодно прямо на месте.
Но есть нюанс, о котором молчат продавцы. Качество поверхности. Традиционное песчаное литье дает шероховатость, требующую серьезной механической обработки. Если вам предлагают «идеально гладкую» отливку по цене песка — вас обманывают. Либо это другая технология, либо вам продают воздух.
Реальность 2025 года: импортозамещение или иллюзия?
До 2022 года рынок был насыщен европейскими комплектующими. Сейчас ситуация парадоксальная. С одной стороны, российские заводы загружены на 100%. С другой — дефицит качественных связующих для формовочных смесей. Раньше мы использовали немецкие смолы и французские отвердители. Теперь? Либо дорогие китайские аналоги, которые ведут себя непредсказуемо при перепадах температур, либо отечественные разработки, которые только-только выходят на стабильные показатели.
Это напрямую влияет на цену. Трубопроводные отливки литья в песчаные формы цена которых казалась стабильной еще год назад, сейчас скачет вслед за курсом валют и стоимостью логистики компонентов из Азии. Но самое страшное не в цене. Самое страшное — в скрытых дефектах.
Я видел партии отливок, которые внешне выглядели идеально. Но рентген-контроль показывал внутренние раковины и газовые поры. Почему? Потому что сэкономиили на продувке формы или использовали песок с неправильным гранулометрическим составом. В результате — трещина под давлением через полгода эксплуатации. Кто виноват? Закупщик, который выбрал «самое дешевое предложение» на тендерной площадке.
Из чего складывается цена: честная математика завода
Давайте снимем розовые очки. Когда вы запрашиваете коммерческое предложение, вам называют итоговую цифру. Но из чего она состоит? Понимание структуры цены поможет вам торговаться не там, где это опасно, а там, где это возможно.
| Компонент стоимости | Доля в цене (%) | На что влияет | Где можно сэкономить (без потери качества) |
|---|---|---|---|
| Материал (чугун, сталь, спецсплавы) | 40-50% | Прочность, коррозионная стойкость | Нет. Экономия на металле = брак. |
| Формовочные материалы и стержни | 15-20% | Чистота поверхности, точность размеров | Переход на местные аналоги связующих (требует тестов). |
| Энергозатраты (плавка, термообработка) | 15-25% | Структура металла, отсутствие напряжений | Оптимизация режимов печи, но не сокращение времени выдержки. |
| Механическая обработка | 10-15% | Геометрия присоединительных частей | Увеличение припусков на литье (спорно, увеличивает вес). |
| Контроль качества (УЗК, рентген, капиллярный) | 5-10% | Гарантия отсутствия дефектов | Категорически не рекомендуется. |
Обратите внимание на последний пункт. Многие мелкие «гаражные» литейки исключают этап неразрушающего контроля, чтобы демпинговать. Они говорят: «У нас всё вручную проверяется». Не верьте. Глаз человека не видит микротрещину внутри тела задвижки. Только ультразвук или рентген.
Скрытые угрозы: что убивает ваши трубы изнутри
Давайте поговорим о том, чего нет в рекламных буклетах. О ликвации. Это неоднородность химического состава сплава, возникающая при кристаллизации. В крупных отливках, полученных литьем в песчаные формы, центр остывает медленнее, чем края. Там скапливаются примеси серы и фосфора. Это «минные поля» внутри металла.
В 2024 году мы фиксировали несколько инцидентов на севере России, где разрывы трубопроводов происходили именно в зонах ликвации. Заводы-производители клялись, что соблюдали ГОСТ. И они его соблюдали. Но ГОСТ допускает определенные пределы. Вопрос в том, готовы ли вы играть в русскую рулетку с этими пределами?
Еще одна проблема — пригар. Когда расплавленный металл взаимодействует с песком формы, образуется спекшийся слой, который трудно удалить. Если его недоочистить, он станет очагом коррозии. Если переусердствовать с очисткой (дробеструйной обработкой), можно повредить геометрию. Баланс тонкий. И он зависит не от станка, а от квалификации оператора.
Как выбрать подрядчика в новых реалиях?
Рынок перенасыщен предложениями. Как отличить реальный завод от посредника, который перепродает продукцию неизвестного происхождения? Вот мой чек-лист, основанный на горьком опыте.
- Запросите видео с плавки. Да, прямо сейчас. Если вам отказывают или присылают архивное видео с YouTube — бегите. Реальный завод покажет вам текущий процесс.
- Спросите про лабораторию. Есть ли у них собственный спектральный анализатор? Калибруют ли его? Как часто? Если ответ «мы отправляем образцы в стороннюю лабу раз в месяц» — это риск. Партия может уйти в брак, пока вы ждете результаты.
- Проверьте наличие моделей. Если вам говорят, что модель уже есть, попросите её фото с разных ракурсов. Часто используют изношенные, деформированные модели, которые дают «гуляющие» размеры.
- Адекватность сроков. Литье в песчаные формы — процесс небыстрый. Изготовление формы, сушка (если требуется), плавка, остывание, очистка, термообработка, контроль. Нормальный срок для сложной отливки — от 3 до 6 недель. Если вам обещают «за неделю» — это либо ложь, либо нарушение технологии (например, ускоренное охлаждение, которое приводит к хрупкости).
Цена вопроса: ориентиры на 2025-2026 годы
Сколько же стоят трубопроводные отливки литья в песчаные формы? Дать одну цифру невозможно. Всё зависит от материала (серый чугун СЧ20, высокопрочный ВЧШГ, сталь 20Л, 09Г2Л) и сложности.
Однако, чтобы вы могли ориентироваться, приведу средние рыночные диапазоны для мелких и средних партий (до 100 штук):
- Серый чугун: от 180 до 250 рублей за килограмм готовой продукции. Это «рабочая лошадка» для канализации и низконапорных систем.
- Высокопрочный чугун (ВЧШГ): от 280 до 350 рублей за кг. Используется для магистральных трубопроводов. Требует модифицирования магнием, что дороже и опаснее в производстве.
- Легированные стали: от 400 рублей за кг и выше. Для высоких температур и агрессивных сред. Здесь цена сильно зависит от стоимости ферросплавов.
Важно: это цены «на воротах» завода. Доставка, упаковка (для тяжелых отливок это отдельные деревянные ящики) и входной контроль на вашей стороне — это дополнительные 10-15% к бюджету.
Технологические нюансы, которые спасут ваш проект
Если вы технический специалист, вам будет полезно знать следующие детали. Их обсуждение с поставщиком сразу повысит ваш статус в его глазах.
1. Система питания и холодильники.
Спросите, как они рассчитывают систему литников. Правильное расположение питателей и использование металлических холодильников в массивных частях отливки позволяет направить усадку в нужную зону (обычно в прибильную часть, которая потом обрезается). Если холодильник не установлен там, где нужно, вы получите внутреннюю раковину в теле детали.
2. Термообработка.
Отливка после выхода из формы находится в напряженном состоянии. Без нормализации или отпуска она может «повести» себя при первой же нагрузке или изменении температуры. Уточните режимы термообработки. Для чугуна это обычно отжиг для снятия напряжений. Для стали — полная термообработка.
3. Покрытия и защита.
Песчаное литье имеет пористую поверхность. Перед покраской или антикоррозийной обработкой поверхность должна быть очищена до степени Sa 2.5 (почти белый металл). Если вам привезут отливки с остатками формовочной смеси в порах — краска облезет через месяц. Требуйте протоколы контроля очистки.
Будущее отрасли: автоматизация или крах?
Глядя на российские литейные заводы, я вижу две тенденции. Крупные игроки активно внедряют автоматические линии формовки (по типу DISA, хотя с обслуживанием теперь сложнее). Это дает стабильность. Мелкие же производства стагнируют. Они держатся на ручном труде и энтузиазме мастеров.
Для заказчика это сигнал. Если вам нужна партия из 1000 одинаковых фланцев — идите на крупный завод с автоматической линией. Там цена за счет масштаба будет ниже, а качество стабильнее. Если вам нужна уникальная, сложная отливка в единственном экземпляре — ищите частную литейку с сильными технологами-«старожилами». Робот не сможет так тонко настроить стержневой ящик под нестандартную геометрию, как опытный человек.
Но помните: человеческий фактор — это не только мастерство, но и усталость, ошибки, брак. Поэтому контроль должен быть жестким, независимо от размера завода.
Итоговый вердикт: платить за надежность или рисковать?
Рынок трубопроводных отливок литья в песчаные формы в России прошел стадию дикого запада. Сейчас наступает время отбора. Выживают те, кто может гарантировать повторяемость качества.
Мой совет прост. Не гонитесь за самой низкой ценой за килограмм. Разница в 20-30 рублей может стоить вам миллионов на ремонте аварийного участка. Требуйте полноту документации: от химического анализа шихты до результатов ультразвукового контроля каждой критической отливки.
И еще один момент, который часто упускают. Сервис. Как завод реагирует на рекламации? Если вам говорят «присылайте обратно, мы посмотрим» — это плохой знак. Хороший партнер сам пришлет своего специалиста или организует выездной контроль. В условиях, когда простой системы стоит огромных денег, скорость реакции поставщика важнее, чем первоначальная скидка.
Выбирайте тех, кто не боится показать свой цех, свою лабораторию и свои ошибки. Идеальных не бывает. Но есть честные. А в литье, как в любви, честность — залог долгой и безопасной совместной жизни ваших трубопроводов.
Если вы сейчас стоите перед выбором поставщика, задайте ему один вопрос: «Покажите мне акт браковки за последний месяц». Если акта нет — они либо врут, либо не контролируют качество. В обоих случаях — бегите.