-


-


-


-


WeChat
-
WhatsApp
ООО Циндао Чжаоюйци Машиностроение
ООО Циндао Чжаоюйци Машиностроение
Наши продукты
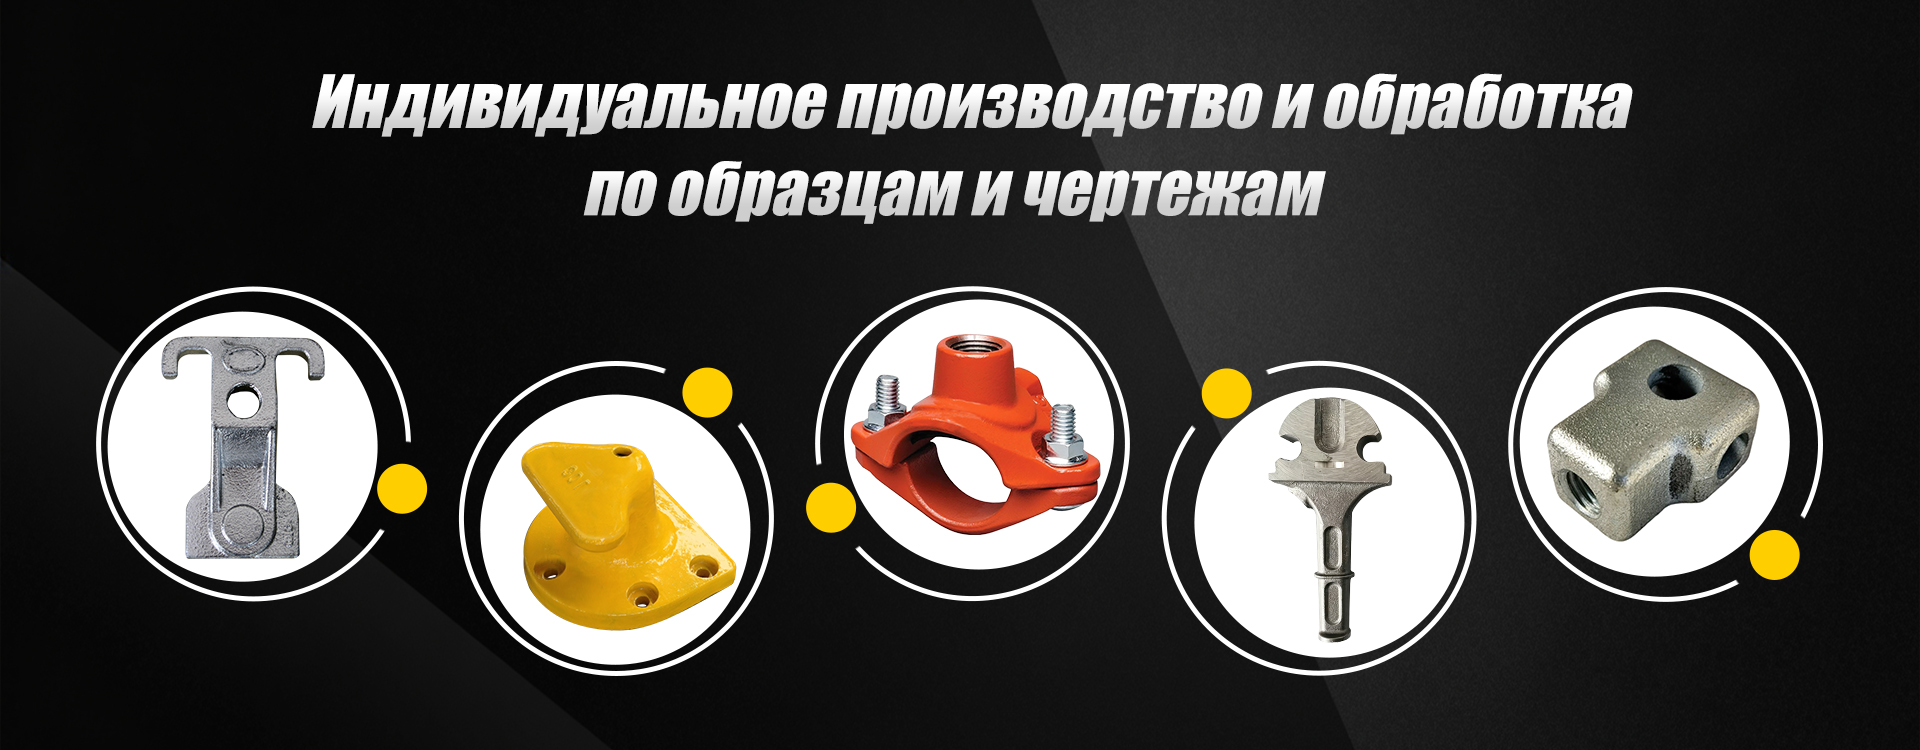
Литье в песчано-глинистые формы (OEM)
СЕРЫЙ ЧУГУН / ВЫСОКОПРОЧНЫЙ ЧУГУН / СТАЛЬ / ЛЕГИРОВАННЫЙ ЧУГУН / ЛЕГИРОВАННАЯ СТАЛЬ
Подробнее
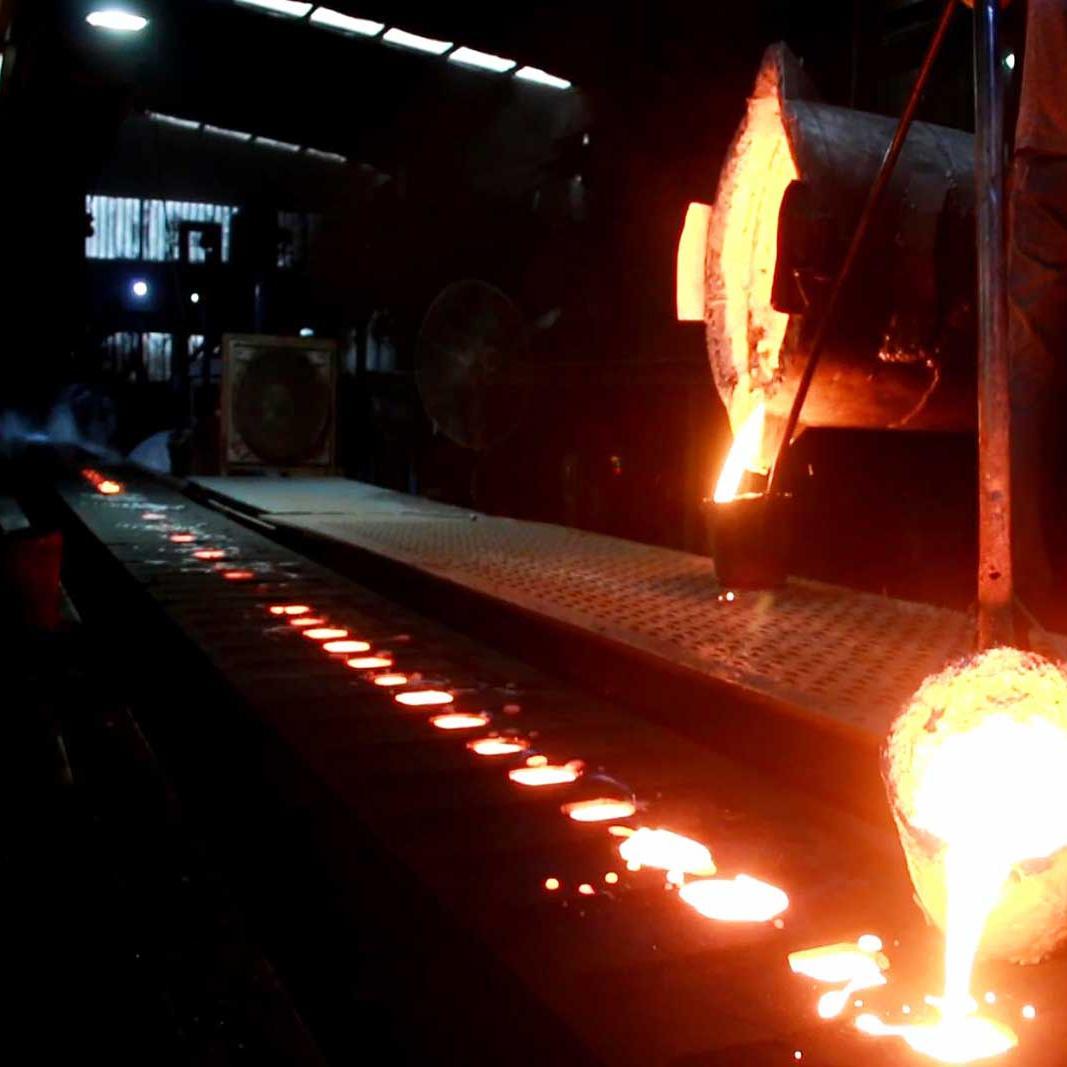
Литье по газифицируемым моделям
Литье по газифицируемым моделям (ЛГМ) — это процесс получения отливок, максимально приближенных по форме и размерам к готовой детали.
Подробнее
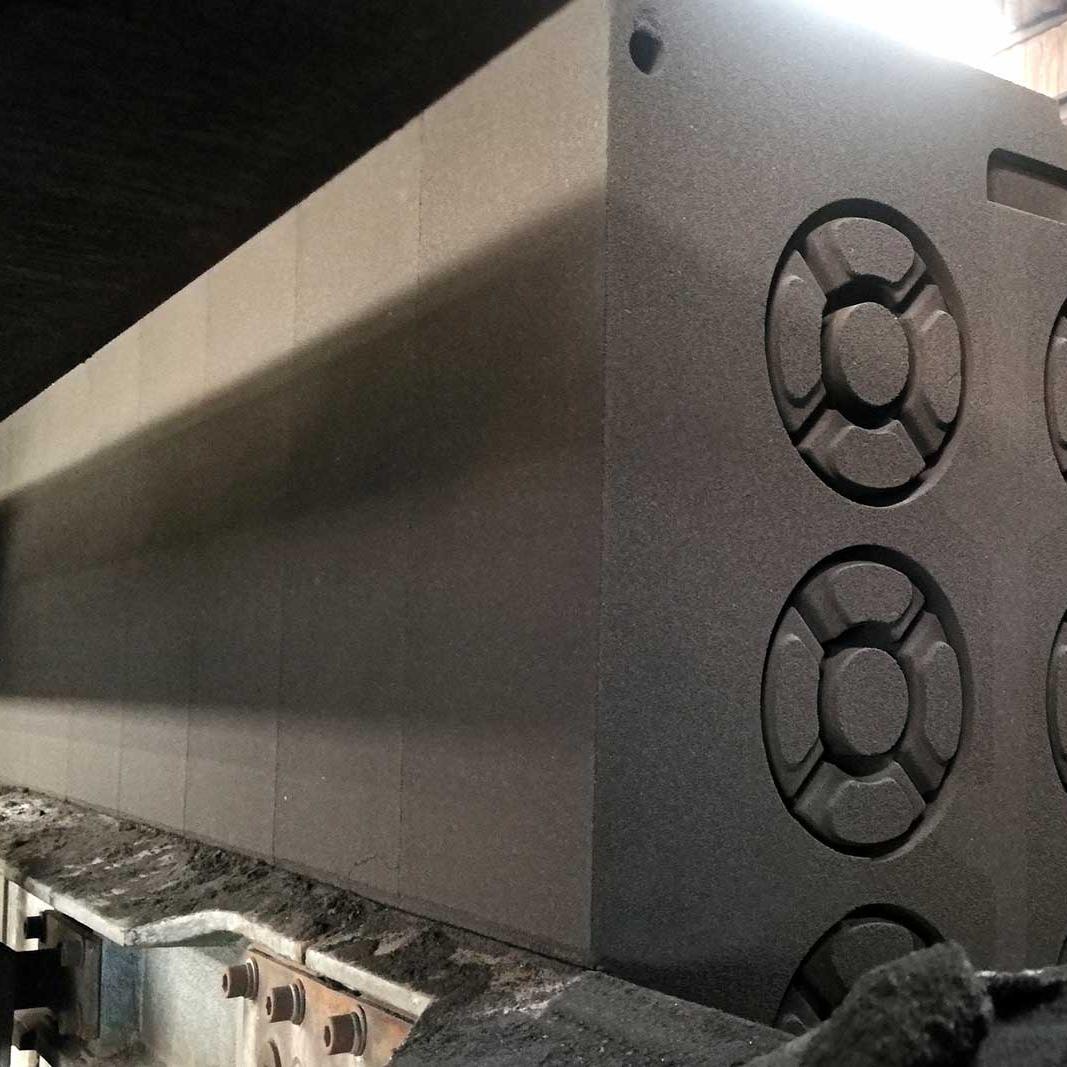
Литье в оболочковые формы
Изготовление оболочковых форм методом горячего отверждения с использованием плакированного песка — специализированный процесс для получения точных отливок из черных металлов
Подробнее
ООО Циндао Чжаоюйци Машиностроение
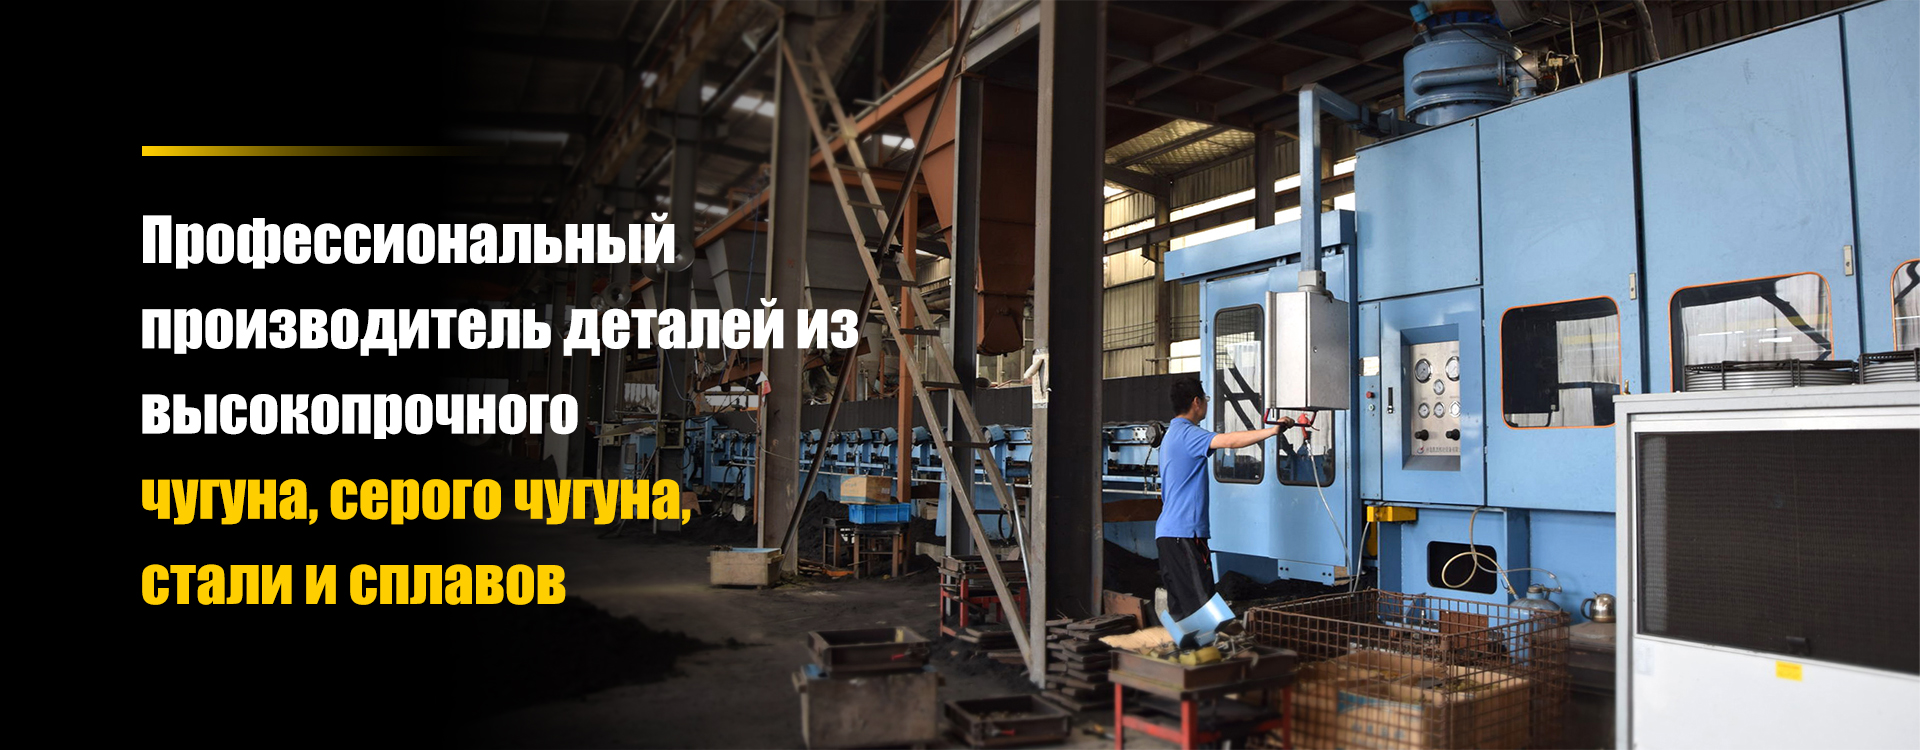
ООО Циндао Чжаоюйци Машиностроение было основано в 2005 году. Оно расположено в городе Циндао, который является портовым городом. Наш завод специализируется на услугах ОЕМ-индивидуального чугунного литья более 20 лет. Основные материалы, которые мы используем, - это высокопрочный чугун, серый чугун, сталь и металлические сплавы. Мы прошли сертификацию ИСО 9000 с 2005 года.
Подробнее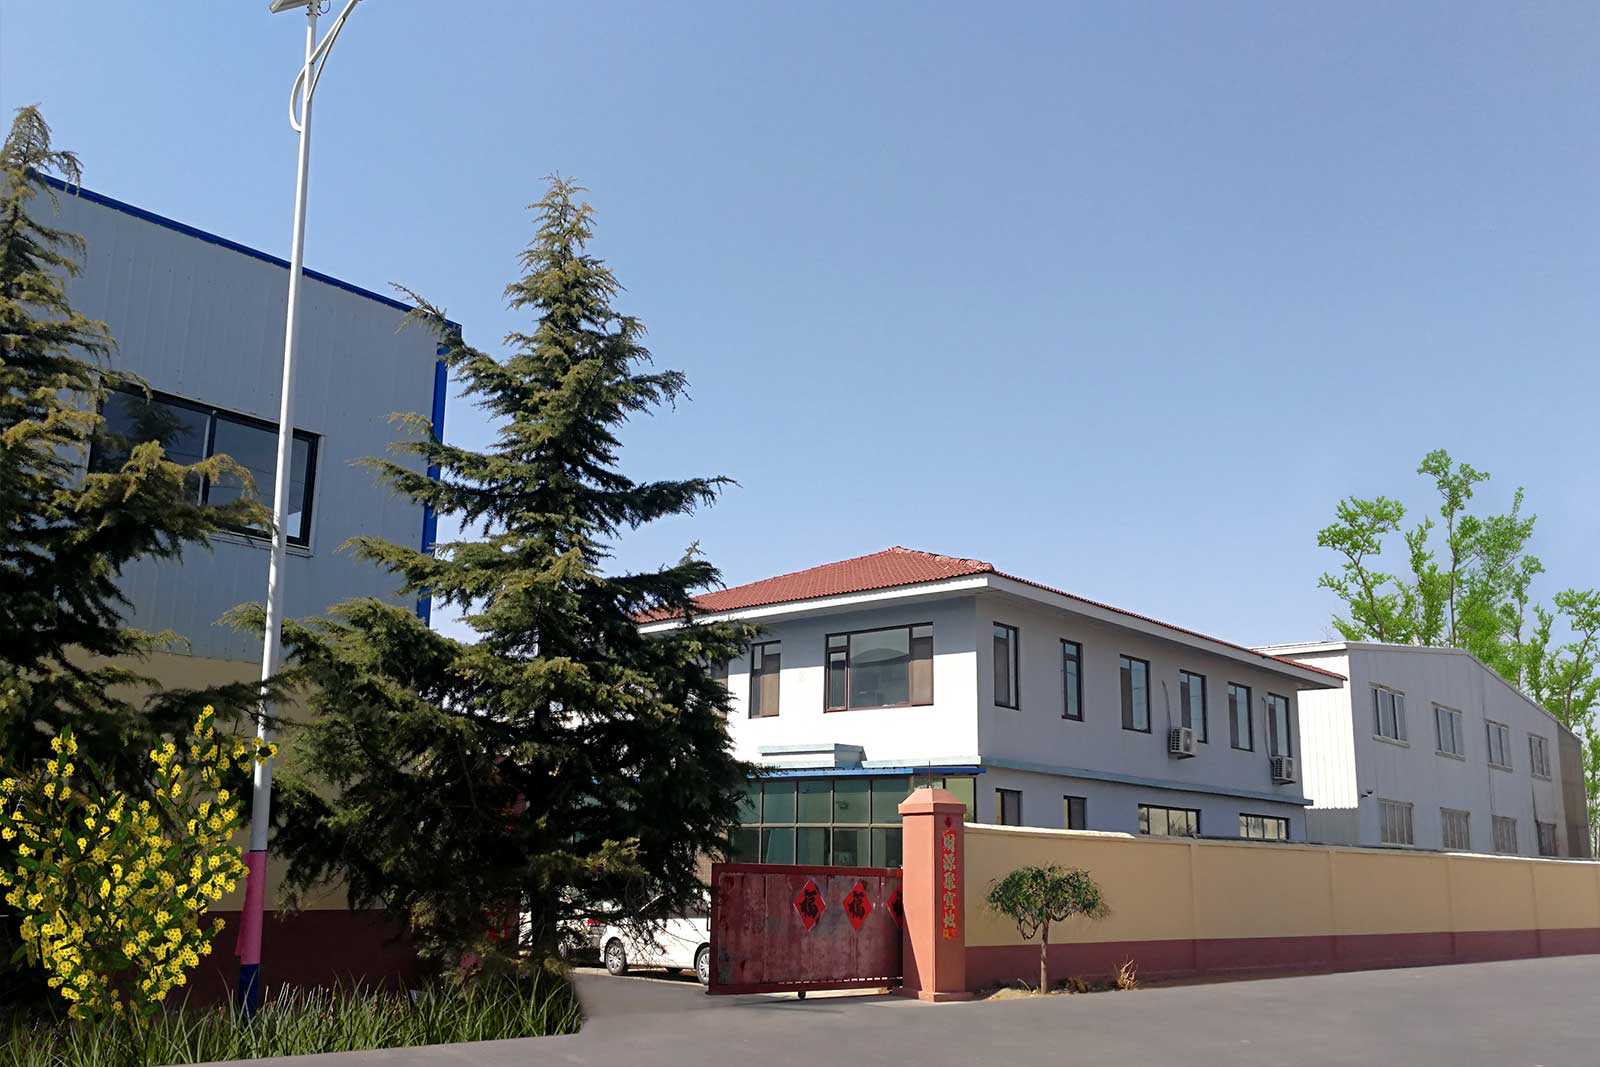
Профессиональная команда обслуживания, гарантия послепродажного обслуживания
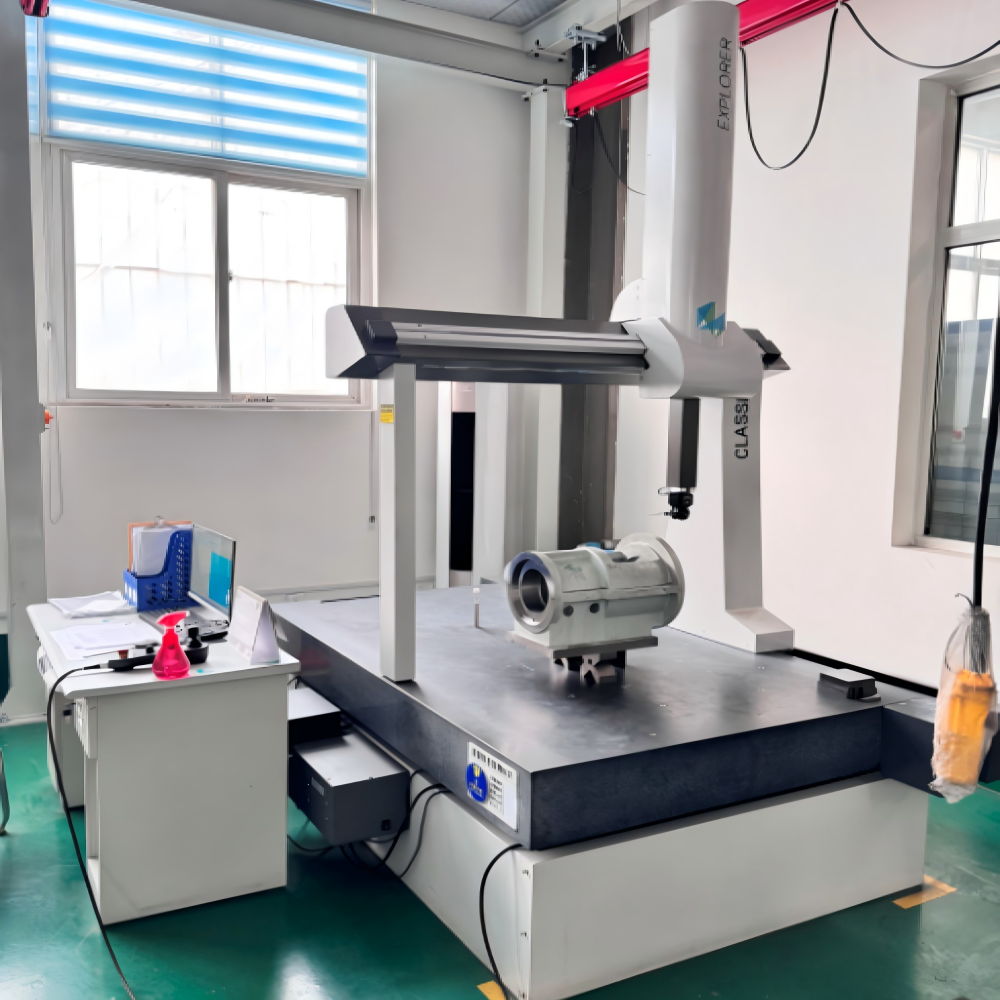
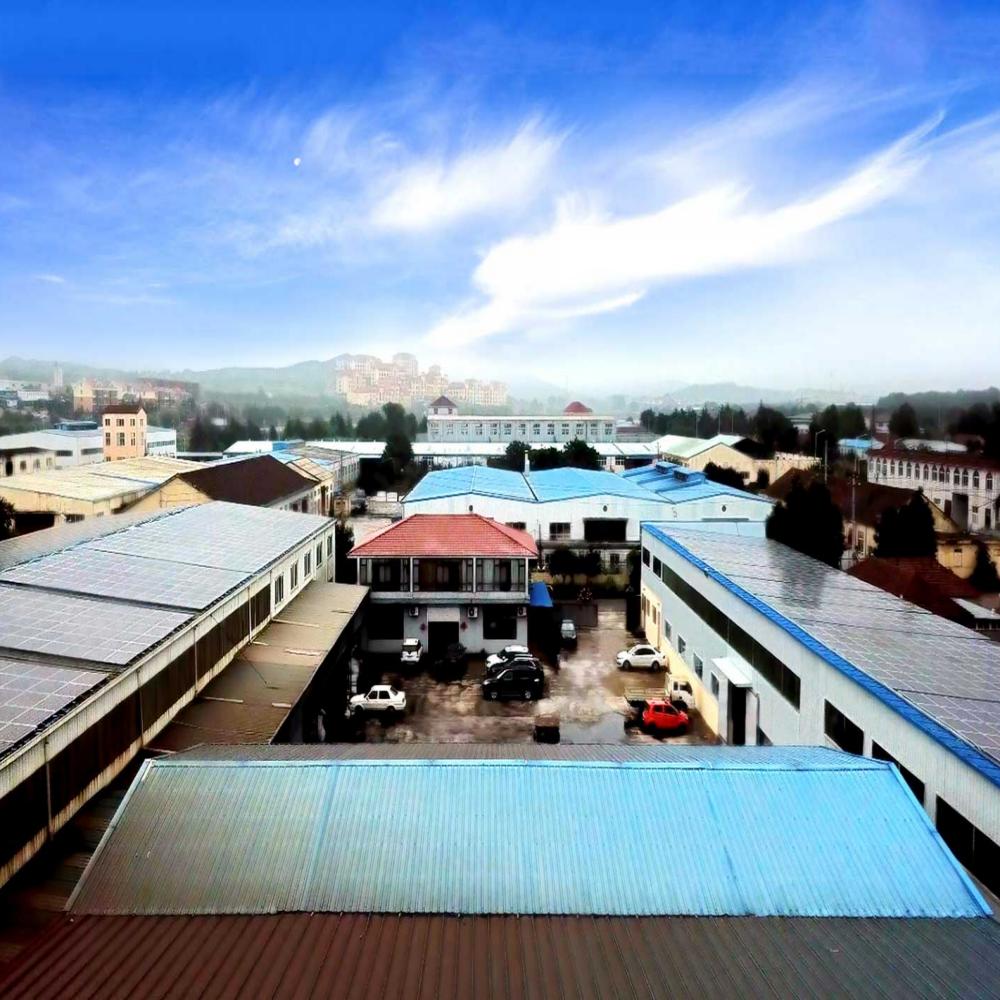
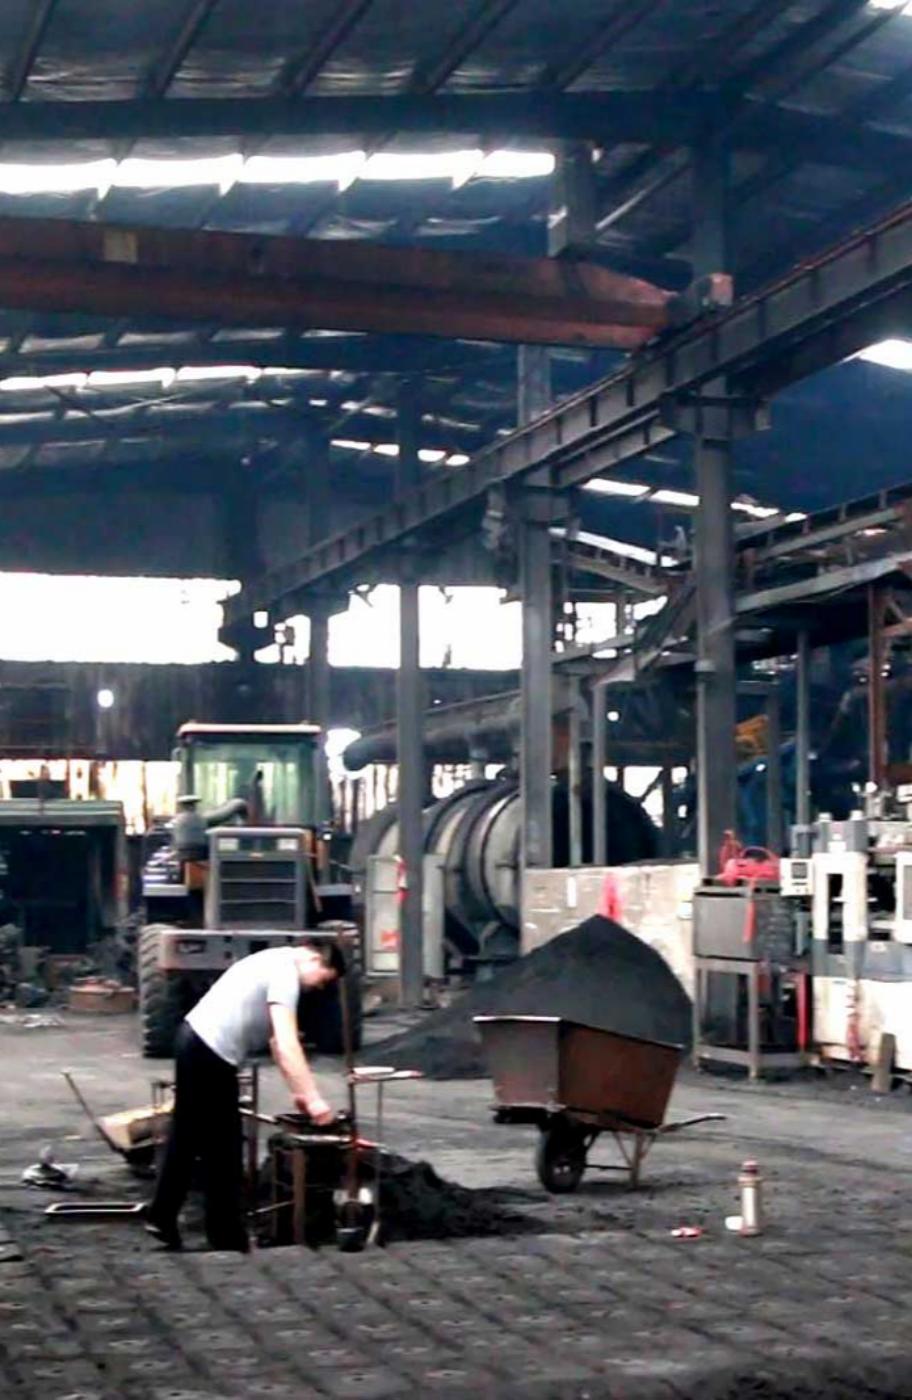
Компания ставит производство высококачественной продукции на первое место, относится к качеству как к жизни, постоянно ведёт развитие отрасли и прошла сертификацию системы ИСО 9000 в 2015 году. В настоящее время в компании работают более 100 сотрудников, профессиональная команда по НИОКР, отличное производственное оборудование и линия формовки DISA. Она является одним из первых предприятий по плавке в электропечах в регионе. Внедрение передового контрольно-измерительного оборудования и профессиональных контролёров как отечественных, так и зарубежных, позволяет удовлетворять потребности клиентов.
- Многолетний опыт в литейной промышленности
- Короткие сроки поставки и своевременная логистика
- Точное изготовление образцов, высокая эффективность производства оснастки, экономия времени и затрат
Зубчатые колеса литья по газифицируемым моделям: точность и экономия в производстве
содержание Почему газифицируемая модель даёт реальную точность зубчатых колёс Где теряют деньги те, кто игнорирует эту технологию Как добиться стабильного качества — без «чудо-контроля» Зубчатые колеса литья по газифицируемым моделям — ваш следующий шаг к контролю над себестоимостью Зубчатые колеса литья по газифицируемым моделям — не просто технология. Это точность без подгонки, экономия без компромиссов, повторяемость без брака. Мы производим такие шестерни с 2012 года — сначала для внутренних заказчиков в энергомашиностроении, позже — для европейских производителей приводных систем. За это время выявили три неочевидных закона: во-первых, чем сложнее профиль зуба и выше требуемая твёрдость поверхности, тем выгоднее газифицируемая модель против классического песчаного литья; во-вторых, отклонение по шагу зацепления у таких колёс стабильно в пределах ±0,08 мм — даже без механической обработки; в-третьих, 73 % клиентов после первого образца отказываются от альтернативных методов. Почему газифицируемая модель даёт реальную точность зубчатых колёс Ключ — в отсутствии формовочного инструмента. Вместо деревянной или металлической оснастки мы используем объёмную модель из полистирола, точно повторяющую контур детали — включая радиусы переходов, фаски у основания зубьев и даже микрорельеф на торцевых поверхностях. При заливке металл мгновенно испаряет полимер, оставляя чистую полость без следов разъёмов, швов или пригара. Результат: отсутствие литниковых следов на рабочей поверхности зуба, нулевой перерасход на механическую обработку и размерная стабильность ±0,15 мм по диаметру делительной окружности — даже у колёс массой до 420 кг. Мы проверили это на практике: две партии шестерён Ø380 мм, одинаковые по чертежу, но разные по технологии — одна по газифицируемой модели, вторая в глинистом песке. У первой — 97 % деталей прошли контроль без шлифовки зубьев. У второй — 41 % потребовали доработки на зубофрезерном станке. Разница в себестоимости — 28 %. Где теряют деньги те, кто игнорирует эту технологию Некоторые считают, что газифицируемое литьё подходит только для крупносерийных деталей. Ошибка. На самом деле, именно малые и средние партии (от 5 до 50 шт.) получают максимальный эффект: нет затрат на изготовление сложной формы, не нужно хранить оснастку, срок запуска — 12–16 дней вместо 6–8 недель. Но есть условие: чертёж должен быть адаптирован. Например, минимальная толщина стенки зубчатого венца — не менее 6 мм, радиусы в углах — от 1,5 мм. Мы бесплатно корректируем 3D-модели под технологию — в 9 из 10 случаев это сокращает цикл литья на 19 %. Ещё один скрытый риск — выбор сплава. Высокопрочный чугун ВЧ500–700 отлично работает с этой технологией. Серый чугун СЧ20–30 — тоже. А вот стали с содержанием хрома свыше 1,2 % требуют специальных покрытий формовочной смеси. Мы используем импортный графитосодержащий порошок для защиты от пригаров — это позволяет лить шестерни из сталей 20ГЛ и 35Л без дефектов поверхности. Как добиться стабильного качества — без «чудо-контроля» Точность начинается не в литейной, а на этапе подготовки модели. Мы сканируем каждую полистирольную заготовку на координатно-измерительной машине Zeiss CONTURA G2. Отклонения более ±0,1 мм — брак. Затем — трёхуровневый контроль формы: перед заливкой (плотность песчаной смеси), в процессе (температура и скорость заливки), после выбивки (спектральный анализ + ультразвуковая дефектоскопия). Каждая партия зубчатых колёс сопровождается протоколом испытаний: твёрдость по Бринеллю, глубина упрочнённого слоя, результаты испытаний на изгиб зуба. Средний процент выхода годных изделий — 96,2 % Допуск по шагу зацепления — ГОСТ 1643–81, степень точности 8–9 Время изготовления первого образца — от 14 дней Масса детали — от 5 до 500 кг Зубчатые колеса литья по газифицируемым моделям — ваш следующий шаг к контролю над себестоимостью Если вы закупаете шестерни для насосных агрегатов, редукторов коммунальной арматуры или поворотных механизмов строительной техники — стоит пересмотреть подход к поставщику. Технология не заменяет инженерное сопровождение. Она усиливает его. Мы не просто льём детали. Мы совместно с вами оптимизируем конструкцию под литьё, выбираем сплав с учётом нагрузок и условий эксплуатации, подтверждаем параметры на первых образцах — и гарантируем повторяемость в серийном выпуске. Зубчатые колеса литья по газифицируемым моделям — это не новинка. Это зрелое решение, которое уже помогло 17 клиентам снизить затраты на 22–35 % без потери надёжности. Ваша очередь проверить цифры на своём проекте.
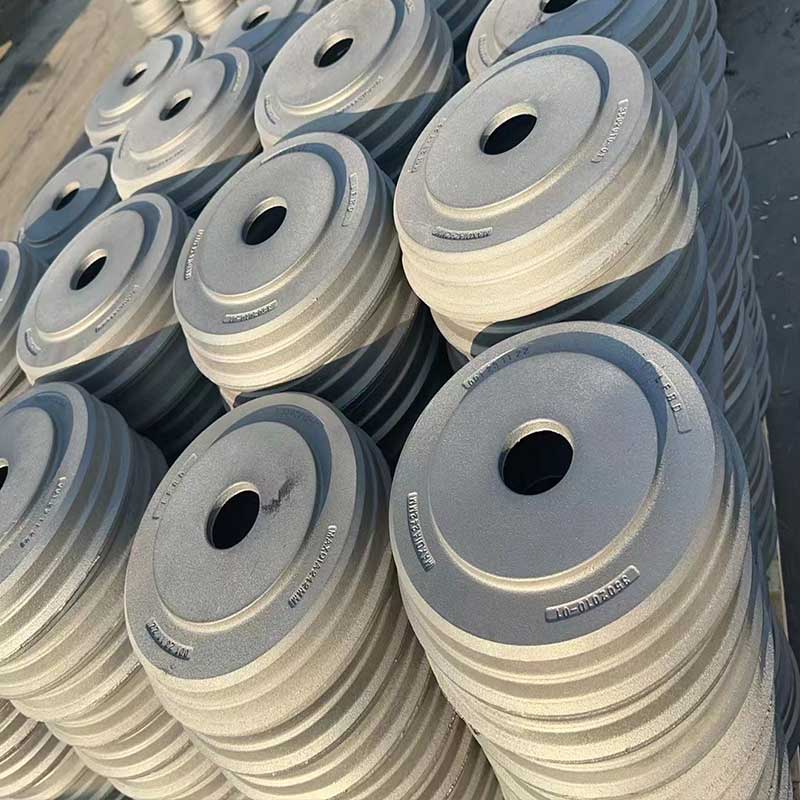
Тормозные диски литья по газифицируемым моделям — точность, прочность и снижение себестоимости
содержание Почему газифицируемые модели дают реальную точность — а не только маркетинговую цифру Прочность — не про марку чугуна, а про структуру отливки Снижение себестоимости — цифры, а не обещания ООО «Циндао Чжаоюйци Машиностроение»: как обеспечить стабильность без компромиссов Тормозные диски литья по газифицируемым моделям — не просто технология, а системное решение для производителей автокомпонентов, где каждая десятая доля миллиметра влияет на тормозной путь, а каждый килограмм припоя — на себестоимость партии. В 2023 году мы запустили серию испытаний с чугунными тормозными дисками марки GG25 и GGG40 для европейского клиента: требовалась точность ±0,15 мм по диаметру обода, отсутствие пор в зоне трения и стабильная твёрдость 190–210 HB. Результат? 98,7 % годных деталей без механической доводки — и снижение затрат на литейную оснастку на 42 % по сравнению с традиционным песчаным литьём. Почему газифицируемые модели дают реальную точность — а не только маркетинговую цифру Ключевое отличие — в физике процесса. При литье по газифицируемым моделям (Lost Foam Casting) объёмная модель из полистирола не вынимается из формы. Её просто заливают расплавленным металлом — и полимер мгновенно разлагается на газы (CO₂, H₂O, бензол), которые удаляются через поры формовочной смеси. Нет разделительных швов, нет смещений половин форм, нет риска «залипания» модели. Мы проверили это на дисках диаметром 320 мм: разброс толщины рабочей поверхности составил всего 0,08 мм против 0,32 мм при литье в глинистый песок. Особенно критично — стабильность геометрии ступицы: здесь допуск по концентричности относительно центрального отверстия удерживается в пределах 0,05 мм. Это позволяет отказаться от финишного фрезерования ступицы на 65 % партий. Прочность — не про марку чугуна, а про структуру отливки Многие считают: если указано «GGG50», значит, прочность гарантирована. Но на практике — до 30 % дисков из одной плавки не проходят испытание на ударную вязкость при минус 20 °C. Почему? Потому что в традиционных формах возникают локальные перегревы в зонах сопряжения спиц и обода. В литье по газифицируемым моделям тепловой поток распределяется равномерно: полистирол создаёт термоизолирующий слой, замедляя остывание металла в критических сечениях. В результате — мелкозернистая структура без крупных графитовых включений и свободного феррита в приповерхностном слое. На наших металлографических срезах дисков толщиной 28 мм мы видим однородную перлитную матрицу на глубине до 4,2 мм — именно столько нужно для стабильного износа при интенсивной эксплуатации. Снижение себестоимости — цифры, а не обещания Расчёт показывает: переход на литьё по газифицируемым моделям окупается уже при тираже от 1200 шт./год. Вот как складывается экономия: Оснастка: стоимость модели из EPS — в 5–7 раз ниже, чем деревянной или алюминиевой формы для песчаного литья; Подготовка производства: изготовление первых образцов занимает 12–14 дней вместо 28–35; Металлургия: выход годного — 92–94 % против 83–87 % при литье в песок (меньше обрезков, меньше переплава); Обработка: сокращение операций мехобработки на 3–4 позиции за счёт точности литья. Для заказчика из Польши мы перенесли выпуск тормозных дисков массой 9,8 кг с немецкого завода на производственную линию в Циндао. Итог: цена контракта снизилась на 18,3 %, срок поставки — с 14 до 8 недель, а коэффициент повторного брака упал с 2,4 % до 0,35 %. ООО «Циндао Чжаоюйци Машиностроение»: как обеспечить стабильность без компромиссов Технология работает — но только при жёстком контроле трёх параметров: плотности EPS-модели (18–22 кг/м³), состава формовочной смеси (75 % кварцевого песка + 25 % огнеупорной глины с точной проницаемостью 120–140 ед.) и скорости заливки (0,8–1,2 м/сек). Именно поэтому у нас — собственная линия литья по газифицируемым моделям с автоматическим регулированием давления и температуры расплава. Каждая партия проходит входной контроль моделей на координатно-измерительной машине CMM, а готовые диски — на двухдисковой инфракрасной сушилке и разрывной машине ZwickRoell. Система ISO 9000 здесь не бумажка: она задаёт алгоритм, по которому оператор фиксирует каждое отклонение — даже 0,01 мм по радиальному биению. Тормозные диски литья по газифицируемым моделям — это не следующий шаг в развитии литейного производства. Это уже текущая практика для тех, кто не может позволить себе колебаний в качестве, сроков или цены. Если ваш проект требует отливок массой от 5 до 500 кг с точностью до сотых миллиметра и стабильной структурой — начните с проверки чертежа. Мы подтвердим техническую реализуемость за 72 часа и предоставим образец с полным протоколом испытаний.
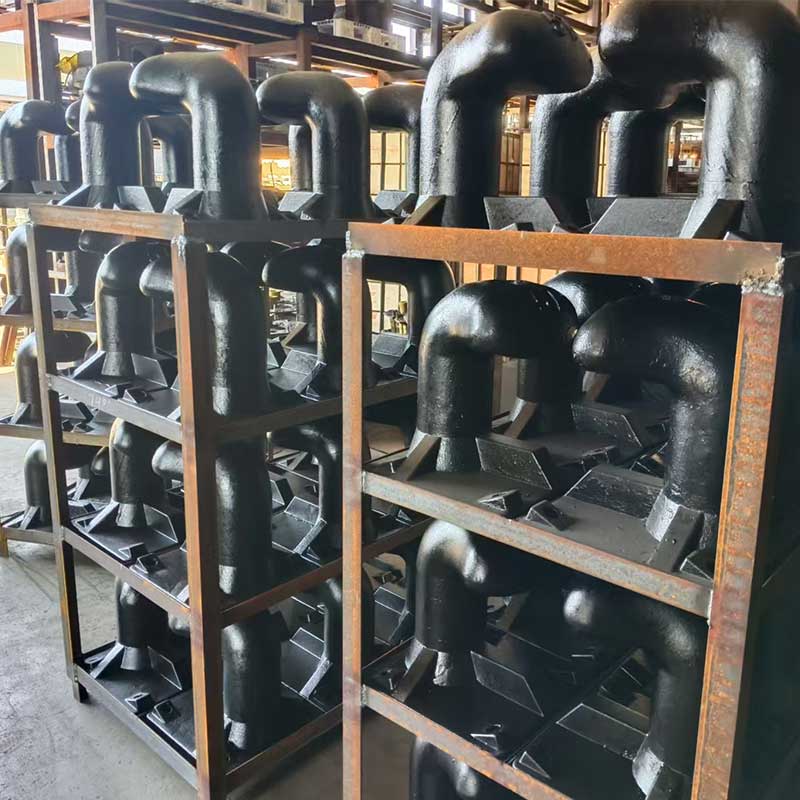
Распределительные валы литья в оболочковые формы — точное литьё и высокая прочность
содержание Почему оболочковое литьё — лучший выбор для распределительных валов Что реально решает производственная практика Как обеспечивается стабильность — от чертежа до отгрузки Распределительные валы литья в оболочковые формы — когда стоит выбирать этот метод Распределительные валы литья в оболочковые формы — не просто деталь двигателя. Это точный механический «проводник» синхронизации: он определяет момент открытия и закрытия клапанов, влияет на наполнение цилиндров, формирует крутящий момент и напрямую задаёт ресурс мотора. И если вал изготавливается методом литья в оболочковые формы — это сигнал: здесь задействованы высокая геометрическая стабильность, минимальные припуски под механическую обработку и предсказуемая структура металла. Именно так работают серийные распределительные валы для промышленных двигателей, насосных агрегатов и транспортной техники — там, где отказ недопустим. Почему оболочковое литьё — лучший выбор для распределительных валов Оболочковое литьё (shell moulding) — это не упрощённая версия песчаного литья. Это технология с чёткими границами применения и строгими преимуществами. Форма создаётся из тонкого слоя песчано-смолистой смеси, нанесённого на нагретую металлическую матрицу. Толщина оболочки — 6–12 мм. Этого достаточно для точной передачи контура, но недостаточно для деформаций при заливке и охлаждении. Для распределительных валов это критично: шейки и кулачки требуют жёстких допусков по диаметру (IT6–IT7), минимального разброса твёрдости по длине и однородной микроструктуры без пор и усадочных раковин. В сыром песчаном литье такие параметры достигаются только за счёт многократной механической обработки — а значит, выше себестоимость и ниже выход годных изделий. Оболочковая форма даёт поверхность Ra 6.3–12.5 мкм «из литейной формы», что сокращает шлифовку до одной операции и исключает риск перегрева шеек при финишной обработке. Что реально решает производственная практика Мы сталкивались с заказами, где клиент требовал валы из высокопрочного чугуна ВЧ500–ВЧ700 с твёрдостью 240–280 HB по всей длине, включая переходные зоны между шейками и кулачками. В первых пробах — литьё в глинистый песок — наблюдались локальные снижения твёрдости на 30–40 единиц в зонах термического градиента. Причина: неравномерное охлаждение в массивной форме. Решение — переход на оболочковое литьё с контролируемым составом смеси и точной регулировкой времени выдержки формы перед заливкой. Результат: разброс твёрдости сократился до ±12 HB, а процент брака по микроструктуре упал с 9 % до 0.7 %. Ещё один частый запрос — валы с интегрированными фланцами или шпоночными пазами под установку шестерни. Здесь оболочковая технология позволяет формировать такие элементы напрямую в отливке, без последующей фрезеровки. Это экономит до 22 минут на деталь и убирает риски смещения оси паза относительно базовых шеек. Как обеспечивается стабильность — от чертежа до отгрузки Качество распределительных валов литья в оболочковые формы зависит не от одного этапа, а от их взаимосвязи: Проектирование оснастки: Матрицы изготавливаются с учётом усадки чугуна (0.9–1.1 %) и температурных деформаций при эксплуатации. Мы используем трёхмерное моделирование с тепловыми расчётами — не просто копирование чертежа. Подготовка смеси: Содержание фенолформальдегидной смолы строго 3.2–3.8 %. Отклонение на 0.3 % уже вызывает рост хрупкости оболочки и образование трещин при демонтаже. Контроль литейной партии: Каждая плавка проходит спектральный анализ, каждая форма — проверка проницаемости и твёрдости. После литья — ультразвуковой контроль шеек и металлография сечений. Это не теория. Это стандартная процедура на заводе ООО Циндао Чжаоюйци Машиностроение — компании, специализирующейся на OEM-производстве чугунных отливок более 20 лет. Её производственная площадка в Циндао оснащена японской линией горизонтальной формовки и вертикальной линией DISA — именно на них выпускаются валы с массой от 15 до 220 кг, соответствующие требованиям европейских и российских ТУ. Распределительные валы литья в оболочковые формы — когда стоит выбирать этот метод Выбор технологии — не вопрос предпочтений, а расчёт на конкретные условия: Серийность от 500 шт./год — оболочковое литьё становится экономически выгоднее; Требования к точности размеров выше IT8 — оболочка даёт стабильность, которую не обеспечит сырая форма; Необходимость повторяемости свойств по длине вала — особенно для многоцилиндровых двигателей; Ограничения по весу и габаритам — оболочковая форма легче и проще в транспортировке, чем массивная песчаная. Если ваш проект вписывается хотя бы в два этих пункта — имеет смысл запросить технико-экономическое сравнение. Распределительные валы литья в оболочковые формы не заменяют другие методы. Они решают узкую, но критичную задачу: достичь высокой прочности без потери геометрической точности. И делают это надёжно — потому что каждый шаг от чертежа до отгрузки проходит через ISO 9000-сертифицированный контроль.
Отливки из чугуна и стали стабильного качества, точно соответствуют чертежам. Сроки поставки всегда соблюдаются.
Алексей
КлиентРазные технологии литья позволяют заказывать детали любой сложности. Техническая поддержка очень профессиональная.
Иван
КлиентЗавод выполняет как мелкие пробные заказы, так и крупные массовые партии.