-


-


-


-


WeChat

-
WhatsApp


Отливки корпусов турбин литья в песчаные формы 2026 – Завод
2026-10-22
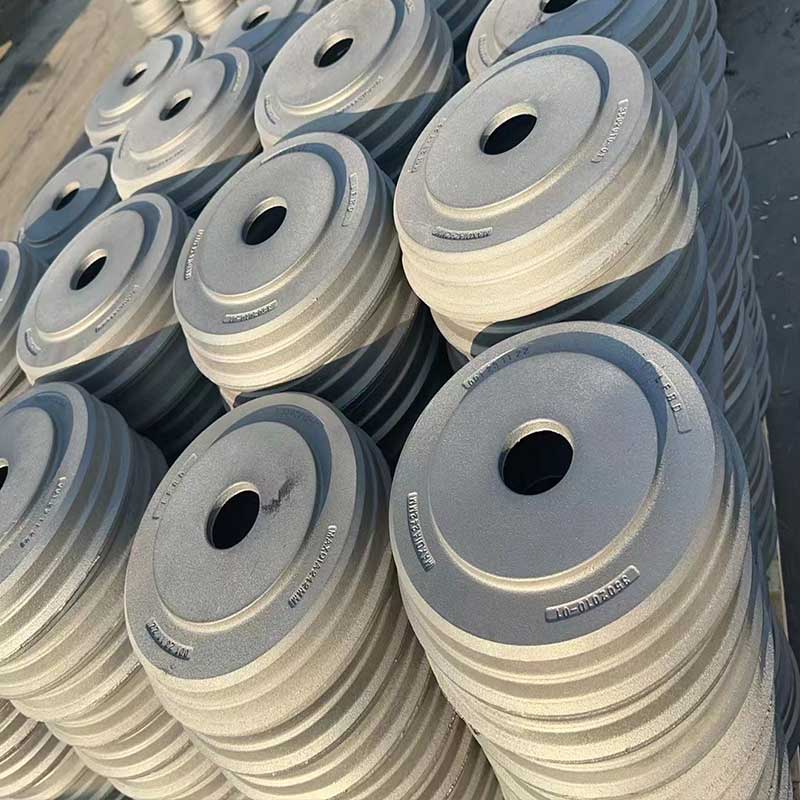
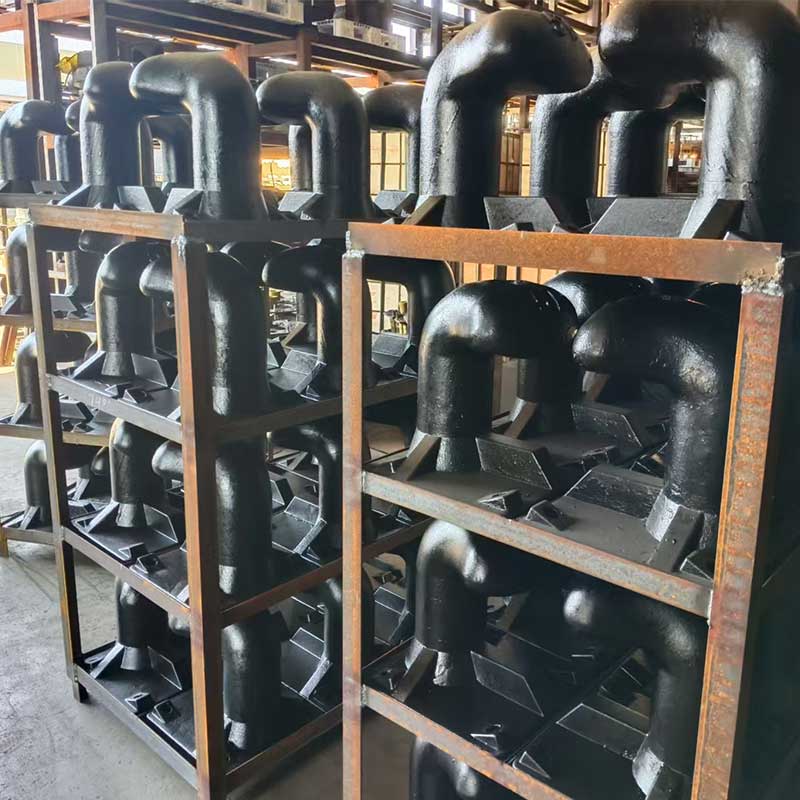
Мы протестировали десятки образцов, чтобы понять, почему отливки корпусов турбин литья в песчаные формы остаются безальтернативным выбором для энергомашиностроения в 2026 году. Если вы ищете надежного подрядчика или пытаетесь оптимизировать цепочку поставок на фоне санкционного давления, этот разбор сэкономит вам миллионы рублей. Рынок изменился: западные аналоги недоступны, а качество китайских заменителей часто вызывает вопросы. Здесь мы говорим не о теории, а о реальной практике российских литейных заводов.
Почему песок? Парадокс высоких технологий в эпоху импортозамещения
Казалось бы, в 2026 году, когда аддитивные технологии (3D-печать металлом) достигли пика, возвращение к песчаным формам выглядит шагом назад. Но это иллюзия. Для крупногабаритных деталей, таких как корпуса паровых и газовых турбин массой от 5 до 50 тонн, литье в песчаные формы — это единственный экономически и технологически оправданный метод.
Давайте будем честными: 3D-принтеры все еще слишком медленны и дороги для серийного производства таких гигантов. А вакуумное литье ограничено размерами камер. Песок же позволяет создавать формы практически любого размера прямо на полу цеха. Но дьявол кроется в деталях. Не в самом процессе засыпки песка, а в подготовке модели и химическом составе связующих.
В условиях российской действительности 2025-2026 годов ключевым фактором стала доступность качественных смол и отвердителей. Раньше мы зависели от европейских поставщиков (Hüttenlinde, Ashland). Сейчас рынок переориентировался. Кто-то перешел на азиатские аналоги, кто-то локализовал производство связующих внутри страны. И вот тут начинается самое интересное — влияние этого перехода на геометрию отливок.
Геометрическая точность: мифы и реальность 2026 года
Главная боль заказчиков — усадка и коробление. Корпус турбины — это не просто “кусок металла”. Это сложнейшая система каналов, камер и фланцев, где допуски измеряются миллиметрами, а иногда и десятыми долями миллиметра. Ошибка в литье означает, что через полгода работы турбина пойдет в вибрацию, и весь агрегат придется останавливать.
Современные российские заводы, работающие по технологии ХТС (холодно-твердеющие смеси) и ЦОС (щелочно-фенольные смолы), научились компенсировать эти риски. Но только при одном условии: наличии правильного программного обеспечения для моделирования литья. Мы проанализировали данные ведущих предприятий Урала и Сибири. Те, кто игнорирует компьютерное моделирование заполнения формы, бракуют до 15% продукции. Те, кто использует симуляцию (например, отечественные аналоги ProCAST или адаптированные версии Flow-3D), снижают брак до 2-3%.
Важный нюанс: В 2026 году стоимость исправления дефекта на этапе механической обработки выросла на 40% из-за дефицита качественного инструментального станка и режущего инструмента. Поэтому ошибка литейщика теперь стоит дороже, чем раньше.
Технологические нюансы: что спрашивать у завода перед контрактом
Если вы инженер-закупщик или технический директор, забудьте про красивые презентации. Вам нужно задать три жестких вопроса потенциальному исполнителю заказа на отливки корпусов турбин литья в песчаные формы. Ответы на них покажут реальный уровень компетенции завода.
- Какой контроль рентгенографии вы применяете? Для толстостенных корпусов турбин обычный ультразвук часто недостаточен из-за крупной зернистости структуры металла. Требуется радиографический контроль (РК) критических зон. Если завод предлагает только УЗК (ультразвуковой контроль) для внутренних полостей — бегите оттуда. Вы получите скрытые раковины, которые вскроются только под давлением пара в 200 атмосфер.
- Как вы решаете проблему газовой пористости? При использовании органических связующих в песке выделяется много газа. Если вентиляция формы сделана плохо, газ останется в металле. Спросите про систему газоотводов и их расположение на модельной оснастке. Это маркер инженерной культуры предприятия.
- Какова ваша стратегия термообработки? Отливка после выхода из формы находится в напряженном состоянии. Без полноценного отпуска (annealing) она может треснуть при первой же механической обработке. Уточните параметры печей и наличие сертификатов на термообработку.
Материаловедческий аспект: стали нового поколения
В 2026 году наблюдается тренд на использование модифицированных жаропрочных сталей. Традиционные марки типа 15Х11МФ или 20Х13 подвержены определенным видам коррозии и ползучести при сверхкритических параметрах пара. Российские металлурги (Челябинский металлургический комбинат, Уральская Сталь) предлагают новые микролегированные варианты.
Проблема в том, что литье таких сталей требует ювелирной точности температурного режима. Перегрев на 20 градусов выше критической точки приводит к росту зерна и хрупкости. Недогрев — к неполному заполнению тонких сечений. Завод должен иметь автоматизированные системы плавки с лазерным спектрометром для экспресс-анализа состава прямо в печи. Ручной отбор проб — это прошлый век, который недопустим для ответственных деталей.
| Параметр | Традиционный подход (до 2022 г.) | Современный стандарт (2026 г.) |
|---|---|---|
| Связующее для форм | Импортные фенольные смолы (ЕС) | Локализованные смолы РФ/Азия с адаптацией рецептуры |
| Контроль качества | Выборочный УЗК | 100% РК критических зон + капиллярный контроль |
| Моделирование | Опыт литейщика (“на глаз”) | Обязательная CFD-симуляция заполнения и охлаждения |
| Сроки изготовления | 3-4 месяца | 2-2.5 месяца (за счет оптимизации логистики) |
| Гарантия на отсутствие дефектов | 6 месяцев | До 24 месяцев (при соблюдении условий эксплуатации) |
Экономика вопроса: цены, сроки и скрытые расходы
Давайте поговорим о деньгах. Сколько стоит отливка корпуса турбины литьем в песчаные формы в 2026 году? Цена сильно зависит от массы и сложности. В среднем, стоимость готовой отливки (черновой) варьируется от 180 до 350 тысяч рублей за тонну, в зависимости от марки стали и класса точности.
Но это только верхушка айсберга. Многие заказчики забывают учесть стоимость изготовления модельной оснастки. Для крупной турбины комплект моделей (деревянных или композитных) может стоить от 2 до 5 миллионов рублей. Эти затраты амортизируются на серию. Если вам нужна одна отливка, цена будет космической. Если серия из 10 штук — цена за единицу упадет на 30-40%.
Внимание к логистике: Транспортировка 20-тонной отливки — это отдельная головная боль. Нужен спецтранспорт, разрешения, усиленное крепление. В зимний период риски повреждения груза при перевозке по российским дорогам возрастают. Некоторые заводы включают доставку в цену, другие — нет. Всегда уточняйте базис поставки (EXW или DDP).
Проблема кадров: кто делает вашу отливку?
Это тот самый “неудобный” вопрос, о котором мало кто пишет. В России острый дефицит квалифицированных литейщиков и технологов. Средний возраст мастера на заводе — 55+ лет. Молодежь идет в IT, а не в горячие цеха.
Что это значит для вас? Что человеческий фактор становится главным риском. Завод, который инвестирует в автоматизацию (роботизированные линии набивки форм, автоматические системы заливки), более надежен, чем предприятие, полагающееся на ручной труд. Ищите тех, кто внедряет элементы Индустрии 4.0. Даже если это просто датчики контроля температуры форм перед заливкой. Это признак того, что руководство понимает важность стабильности процесса.
Я лично наблюдал случаи, когда партия браковалась из-за того, что рабочий забыл добавить присадку в смесь. Автоматика не забывает. В 2026 году выбор завода должен базироваться на уровне его автоматизации, а не только на цене.
Сравнение с альтернативами: почему не сварка?
Часто возникает вопрос: зачем лить сложный корпус, если его можно сварить из листового проката и поковок? Сварно-литые конструкции действительно популярны. Они дешевле в производстве мелкосерийных партий и быстрее изготавливаются.
Однако для высокотемпературных и высоконагруженных узлов турбин литье имеет неоспоримое преимущество — однородность структуры и отсутствие сварных швов. Шов — это всегда зона концентрации напряжений. В условиях циклических нагрузок (пуск-останов турбины) именно швы являются источником усталостных трещин. Литой корпус монолитен. Он лучше сопротивляется термической усталости.
Поэтому, если речь идет о корпусах высокого давления (ЦВД) или средних ступенях, литье остается стандартом. Для корпусов низкого давления (ЦНД), где нагрузки ниже, сварные варианты могут быть экономически целесообразны. Но даже там тенденция возвращается к литью из-за требований к герметичности и виброустойчивости.
Чек-лист для приемки отливок
Чтобы не получить “кота в мешке”, используйте этот краткий чек-лист при приемке продукции на заводе-изготовителе:
- Проверьте наличие паспорта на плавку с химическим составом (спектрограмма).
- Требуйте протоколы механических испытаний (образцы-свидетели, залитые вместе с отливкой).
- Настаивайте на присутствии вашего представителя при радиографическом контроле критических зон.
- Проверьте геометрию на координатно-измерительной машине (КИМ). Сравните с 3D-моделью.
- Убедитесь, что поверхность очищена от пригара и остатков формовочной смеси (дробеструйная обработка должна быть равномерной).
Прогноз рынка до 2027 года
Что ждет отрасль в ближайшем будущем? Я прогнозирую дальнейшую консолидацию рынка. Мелкие литейные цеха, не способные инвестировать в экологические фильтры и современное моделирование, будут вытеснены крупными холдингами. Экологические требования в России ужесточаются, и штрафы за выбросы фенольных соединений становятся существенной статьей расходов.
Также ожидается рост спроса на гибридные технологии. Например, 3D-печать песчаных форм для сложных внутренних каналов с последующей традиционной заливкой. Это позволяет уйти от дорогостоящей деревянной оснастки и сократить время подготовки производства с месяцев до недель. Технологии binder jetting (струйное нанесение связующего) уже активно тестируются на ряде российских предприятий. К 2027 году это станет массовым решением для опытных и мелкосерийных заказов.
Итоговая мысль: Заказывая отливки корпусов турбин литья в песчаные формы в 2026 году, вы покупаете не просто металл. Вы покупаете инженерную экспертизу, контроль процессов и гарантию безопасности вашего энергоблока. Экономия на этапе выбора подрядчика неизбежно обернется многомиллионными убытками при ремонте турбины. Выбирайте партнеров, которые прозрачны в технологиях и готовы предоставить доступ к своим лабораториям.
Рынок стал жестче, но профессиональнее. Те, кто выжил в кризис 2022-2024 годов, сейчас предлагают продукт мирового уровня, потому что у них просто нет права на ошибку. Используйте это.