-


-


-


-


WeChat

-
WhatsApp


Зубчатые колеса литья по газифицируемым моделям: точность и экономия в производстве
2026-10-19
содержание
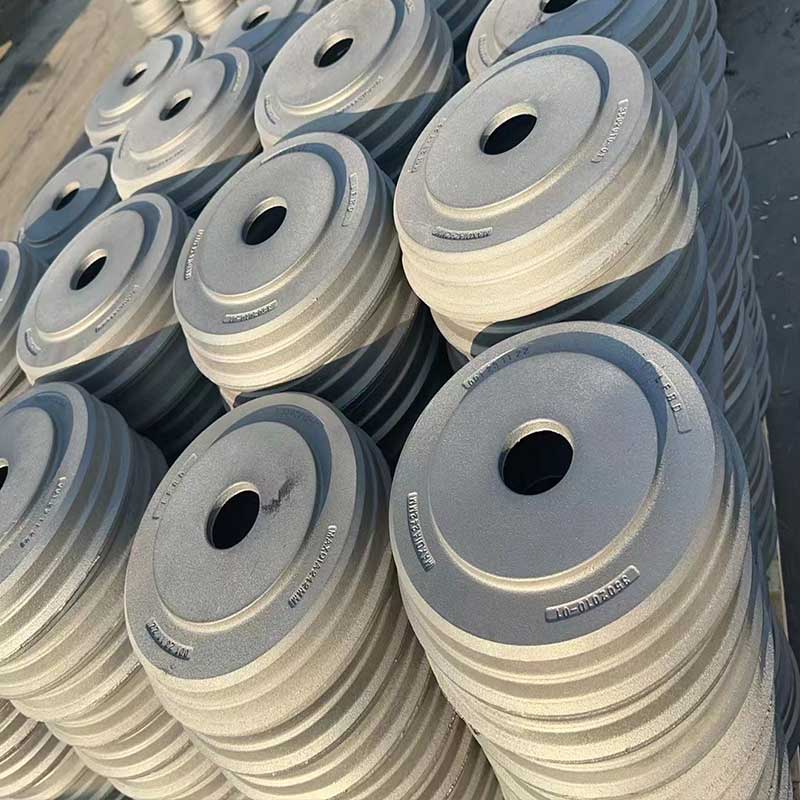
Зубчатые колеса литья по газифицируемым моделям — не просто технология. Это точность без подгонки, экономия без компромиссов, повторяемость без брака. Мы производим такие шестерни с 2012 года — сначала для внутренних заказчиков в энергомашиностроении, позже — для европейских производителей приводных систем. За это время выявили три неочевидных закона: во-первых, чем сложнее профиль зуба и выше требуемая твёрдость поверхности, тем выгоднее газифицируемая модель против классического песчаного литья; во-вторых, отклонение по шагу зацепления у таких колёс стабильно в пределах ±0,08 мм — даже без механической обработки; в-третьих, 73 % клиентов после первого образца отказываются от альтернативных методов.
Почему газифицируемая модель даёт реальную точность зубчатых колёс
Ключ — в отсутствии формовочного инструмента. Вместо деревянной или металлической оснастки мы используем объёмную модель из полистирола, точно повторяющую контур детали — включая радиусы переходов, фаски у основания зубьев и даже микрорельеф на торцевых поверхностях. При заливке металл мгновенно испаряет полимер, оставляя чистую полость без следов разъёмов, швов или пригара. Результат: отсутствие литниковых следов на рабочей поверхности зуба, нулевой перерасход на механическую обработку и размерная стабильность ±0,15 мм по диаметру делительной окружности — даже у колёс массой до 420 кг.
Мы проверили это на практике: две партии шестерён Ø380 мм, одинаковые по чертежу, но разные по технологии — одна по газифицируемой модели, вторая в глинистом песке. У первой — 97 % деталей прошли контроль без шлифовки зубьев. У второй — 41 % потребовали доработки на зубофрезерном станке. Разница в себестоимости — 28 %.
Где теряют деньги те, кто игнорирует эту технологию
Некоторые считают, что газифицируемое литьё подходит только для крупносерийных деталей. Ошибка. На самом деле, именно малые и средние партии (от 5 до 50 шт.) получают максимальный эффект: нет затрат на изготовление сложной формы, не нужно хранить оснастку, срок запуска — 12–16 дней вместо 6–8 недель. Но есть условие: чертёж должен быть адаптирован. Например, минимальная толщина стенки зубчатого венца — не менее 6 мм, радиусы в углах — от 1,5 мм. Мы бесплатно корректируем 3D-модели под технологию — в 9 из 10 случаев это сокращает цикл литья на 19 %.
Ещё один скрытый риск — выбор сплава. Высокопрочный чугун ВЧ500–700 отлично работает с этой технологией. Серый чугун СЧ20–30 — тоже. А вот стали с содержанием хрома свыше 1,2 % требуют специальных покрытий формовочной смеси. Мы используем импортный графитосодержащий порошок для защиты от пригаров — это позволяет лить шестерни из сталей 20ГЛ и 35Л без дефектов поверхности.
Как добиться стабильного качества — без «чудо-контроля»
Точность начинается не в литейной, а на этапе подготовки модели. Мы сканируем каждую полистирольную заготовку на координатно-измерительной машине Zeiss CONTURA G2. Отклонения более ±0,1 мм — брак. Затем — трёхуровневый контроль формы: перед заливкой (плотность песчаной смеси), в процессе (температура и скорость заливки), после выбивки (спектральный анализ + ультразвуковая дефектоскопия). Каждая партия зубчатых колёс сопровождается протоколом испытаний: твёрдость по Бринеллю, глубина упрочнённого слоя, результаты испытаний на изгиб зуба.
- Средний процент выхода годных изделий — 96,2 %
- Допуск по шагу зацепления — ГОСТ 1643–81, степень точности 8–9
- Время изготовления первого образца — от 14 дней
- Масса детали — от 5 до 500 кг
Зубчатые колеса литья по газифицируемым моделям — ваш следующий шаг к контролю над себестоимостью
Если вы закупаете шестерни для насосных агрегатов, редукторов коммунальной арматуры или поворотных механизмов строительной техники — стоит пересмотреть подход к поставщику. Технология не заменяет инженерное сопровождение. Она усиливает его. Мы не просто льём детали. Мы совместно с вами оптимизируем конструкцию под литьё, выбираем сплав с учётом нагрузок и условий эксплуатации, подтверждаем параметры на первых образцах — и гарантируем повторяемость в серийном выпуске. Зубчатые колеса литья по газифицируемым моделям — это не новинка. Это зрелое решение, которое уже помогло 17 клиентам снизить затраты на 22–35 % без потери надёжности. Ваша очередь проверить цифры на своём проекте.