-


-


-


-


WeChat

-
WhatsApp


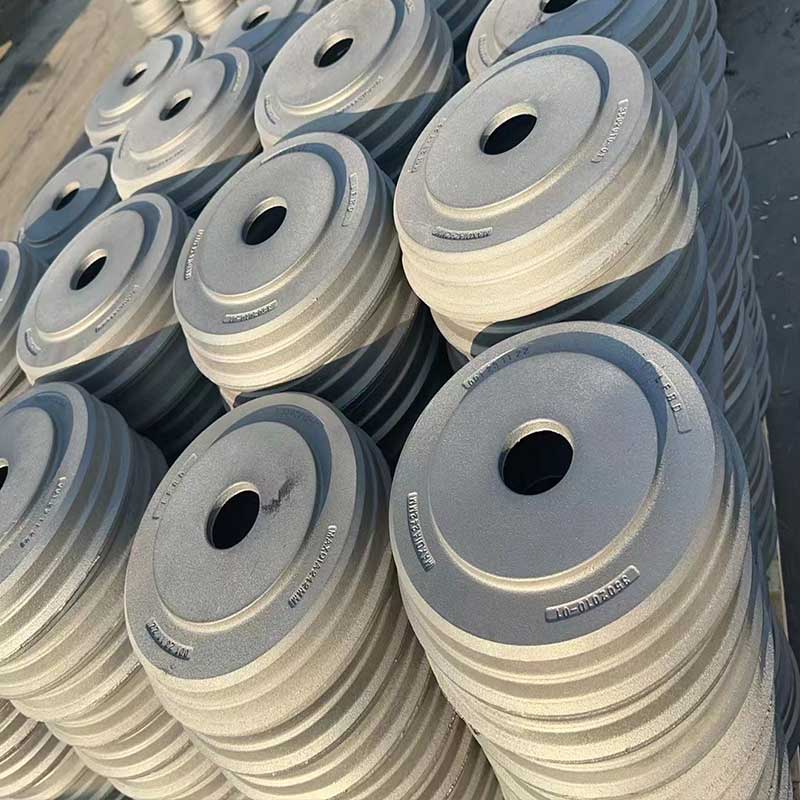
Тормозные диски литья по газифицируемым моделям — точность, прочность и снижение себестоимости
2026-10-12
содержание
Тормозные диски литья по газифицируемым моделям — не просто технология, а системное решение для производителей автокомпонентов, где каждая десятая доля миллиметра влияет на тормозной путь, а каждый килограмм припоя — на себестоимость партии. В 2023 году мы запустили серию испытаний с чугунными тормозными дисками марки GG25 и GGG40 для европейского клиента: требовалась точность ±0,15 мм по диаметру обода, отсутствие пор в зоне трения и стабильная твёрдость 190–210 HB. Результат? 98,7 % годных деталей без механической доводки — и снижение затрат на литейную оснастку на 42 % по сравнению с традиционным песчаным литьём.
Почему газифицируемые модели дают реальную точность — а не только маркетинговую цифру
Ключевое отличие — в физике процесса. При литье по газифицируемым моделям (Lost Foam Casting) объёмная модель из полистирола не вынимается из формы. Её просто заливают расплавленным металлом — и полимер мгновенно разлагается на газы (CO₂, H₂O, бензол), которые удаляются через поры формовочной смеси. Нет разделительных швов, нет смещений половин форм, нет риска «залипания» модели. Мы проверили это на дисках диаметром 320 мм: разброс толщины рабочей поверхности составил всего 0,08 мм против 0,32 мм при литье в глинистый песок. Особенно критично — стабильность геометрии ступицы: здесь допуск по концентричности относительно центрального отверстия удерживается в пределах 0,05 мм. Это позволяет отказаться от финишного фрезерования ступицы на 65 % партий.
Прочность — не про марку чугуна, а про структуру отливки
Многие считают: если указано «GGG50», значит, прочность гарантирована. Но на практике — до 30 % дисков из одной плавки не проходят испытание на ударную вязкость при минус 20 °C. Почему? Потому что в традиционных формах возникают локальные перегревы в зонах сопряжения спиц и обода. В литье по газифицируемым моделям тепловой поток распределяется равномерно: полистирол создаёт термоизолирующий слой, замедляя остывание металла в критических сечениях. В результате — мелкозернистая структура без крупных графитовых включений и свободного феррита в приповерхностном слое. На наших металлографических срезах дисков толщиной 28 мм мы видим однородную перлитную матрицу на глубине до 4,2 мм — именно столько нужно для стабильного износа при интенсивной эксплуатации.
Снижение себестоимости — цифры, а не обещания
Расчёт показывает: переход на литьё по газифицируемым моделям окупается уже при тираже от 1200 шт./год. Вот как складывается экономия:
- Оснастка: стоимость модели из EPS — в 5–7 раз ниже, чем деревянной или алюминиевой формы для песчаного литья;
- Подготовка производства: изготовление первых образцов занимает 12–14 дней вместо 28–35;
- Металлургия: выход годного — 92–94 % против 83–87 % при литье в песок (меньше обрезков, меньше переплава);
- Обработка: сокращение операций мехобработки на 3–4 позиции за счёт точности литья.
Для заказчика из Польши мы перенесли выпуск тормозных дисков массой 9,8 кг с немецкого завода на производственную линию в Циндао. Итог: цена контракта снизилась на 18,3 %, срок поставки — с 14 до 8 недель, а коэффициент повторного брака упал с 2,4 % до 0,35 %.
ООО «Циндао Чжаоюйци Машиностроение»: как обеспечить стабильность без компромиссов
Технология работает — но только при жёстком контроле трёх параметров: плотности EPS-модели (18–22 кг/м³), состава формовочной смеси (75 % кварцевого песка + 25 % огнеупорной глины с точной проницаемостью 120–140 ед.) и скорости заливки (0,8–1,2 м/сек). Именно поэтому у нас — собственная линия литья по газифицируемым моделям с автоматическим регулированием давления и температуры расплава. Каждая партия проходит входной контроль моделей на координатно-измерительной машине CMM, а готовые диски — на двухдисковой инфракрасной сушилке и разрывной машине ZwickRoell. Система ISO 9000 здесь не бумажка: она задаёт алгоритм, по которому оператор фиксирует каждое отклонение — даже 0,01 мм по радиальному биению.
Тормозные диски литья по газифицируемым моделям — это не следующий шаг в развитии литейного производства. Это уже текущая практика для тех, кто не может позволить себе колебаний в качестве, сроков или цены. Если ваш проект требует отливок массой от 5 до 500 кг с точностью до сотых миллиметра и стабильной структурой — начните с проверки чертежа. Мы подтвердим техническую реализуемость за 72 часа и предоставим образец с полным протоколом испытаний.