-


-


-


-


WeChat

-
WhatsApp


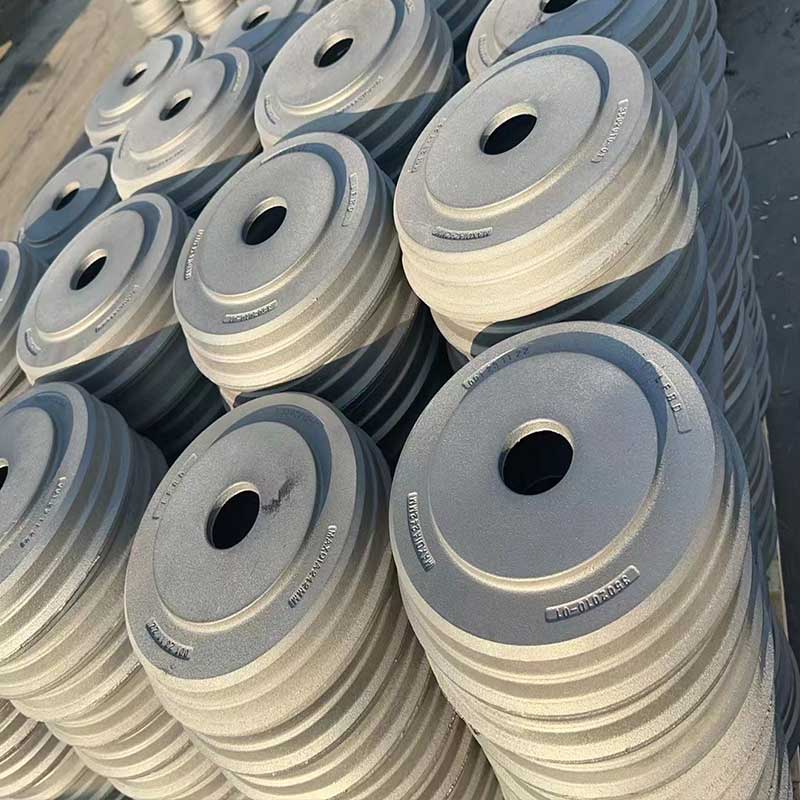
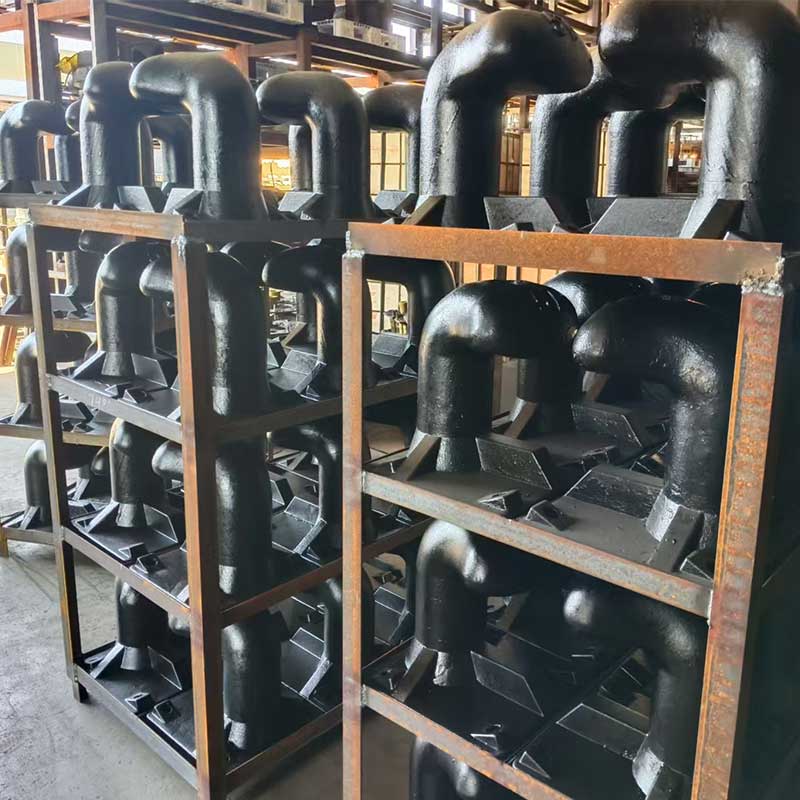
Корпусные детали литья в глинистый песок: цена и завод
2026-10-21
- Почему именно глинистый песок? Возвращение классики в эпоху кризиса
- Рынок России 2025-2026: Кто делает и сколько это стоит?
- Как выбрать завод: чек-лист для технического директора
- Технологические нюансы: почему ваш чертеж могут отвергнуть
- Экология и будущее: давление регуляторов
- Итоговый вердикт: стоит ли связываться?
Ищете надежного подрядчика для производства корпусных деталей литья в глинистый песок, но устали от скрытых наценок и срыва сроков? В 2025 году рынок металлообработки в России переживает тектонические сдвиги. Санкционное давление, уход западных поставщиков станков и резкий рост стоимости сырья заставили производителей пересмотреть подходы к классическим технологиям. Литье в сырые песчано-глинистые формы (так называемое «зеленое» литье) снова стало не просто архаичным пережитком прошлого, а стратегически важным инструментом для быстрого прототипирования и серийного выпуска тяжелых корпусов.
Давайте будем честны: большинство статей в интернете написаны маркетологами, которые никогда не видели литейный цех. Они расскажут вам про «высокое качество поверхности», но умолчат о том, что при неправильной подготовке смеси ваша деталь может пойти трещинами еще до остывания. Эта статья — взгляд изнутри индустрии. Мы разберем реальную экономику процесса, сравним цены на услуги российских заводов в 2025-2026 годах и объясним, почему иногда старая добрая глина лучше, чем дорогая смола.
Почему именно глинистый песок? Возвращение классики в эпоху кризиса
Казалось бы, зачем возвращаться к технологии, которой больше ста лет? Ответ кроется в экономике и логистике. Литье в холодные самотвердеющие смеси (ХСС) или по выплавляемым моделям требует импортных связующих, многие из которых сейчас либо недоступны, либо стоят космических денег из-за сложной логистики через третьи страны.
Глинистый песок (формовочная смесь на основе бентонита) — это локальный ресурс. Его можно добыть практически в любом регионе России. Это делает технологию корпусные детали литья в глинистый песок крайне устойчивой к внешним шокам. Но есть нюанс, о котором редко говорят вслух.
Главное преимущество — скорость подготовки формы. Для крупных корпусных деталей (редукторы, корпуса насосов, элементы турбин) время имеет решающее значение. Пока вы ждете поставки смолы из Китая, завод, работающий на местных смесях, уже отливает первую партию. Однако, «зеленая» форма менее прочна, чем химически твердеющая. Это требует более высокой квалификации формовщиков. И вот здесь начинается главная проблема российского рынка: дефицит кадров.
Скрытые риски: о чем молчат менеджеры по продажам
Когда вы запрашиваете коммерческое предложение, вам называют цену за килограмм готового изделия. Но итоговая стоимость складывается из десятка скрытых факторов. Вот что может пойти не так:
- Газопроницаемость. Если песок плохо продут, в массивных частях корпуса останутся газовые раковины. Для корпусных деталей, работающих под давлением, это брак 100%.
- Усадка. Глинистые формы дают большую усадку, чем кокиль. Если конструктор не заложил правильные припуски, деталь придется долго и дорого дорабатывать на ЧПУ-станках.
- Качество поверхности. Шероховатость Rz 160-320 мкм — это норма для песка. Если вам нужно зеркало, готовьтесь к дополнительной механической обработке, что удвоит стоимость.
Я часто вижу, как заказчики пытаются сэкономить на этапе моделирования, а потом теряют миллионы на исправлении литья. Не делайте так. Экономия на хорошей деревянной или пластиковой модели при литье в песок — это иллюзия.
Рынок России 2025-2026: Кто делает и сколько это стоит?
Ситуация с ценами на литье стабилизировалась после шока 2022-2023 годов, но инфляция издержек никуда не делась. Стоимость электроэнергии, кокса и ферросплавов растет. Давайте посмотрим на реальные цифры. Важно понимать: цена зависит от веса детали, сложности геометрии и объема партии.
Для мелких серий (до 50 штук) литье в глинистый песок часто экономически нецелесообразно из-за высоких затрат на изготовление оснастки. Но для средних и крупных партий (от 100 до 5000 штук в год) это «золотая середина».
Сравнительная таблица стоимости услуг литья (ориентир на 2025 год)
| Тип производства / Материал | Ориентировочная цена за кг (руб.) | Минимальная партия | Срок изготовления (дни) | Комментарий эксперта |
|---|---|---|---|---|
| Серый чугун (СЧ15-СЧ20), песок+глина | 180 – 250 ₽ | от 500 кг общего веса | 14-20 | Самый дешевый вариант для корпусов. Хорошая обрабатываемость. |
| Сталь 25Л-35Л, песок+глина | 280 – 380 ₽ | от 300 кг общего веса | 20-25 | Выше температура плавки, выше риск дефектов. Требует термообработки. |
| Алюминиевые сплавы (АК12), кокиль/песок | 450 – 600 ₽ | от 100 кг | 10-15 | Дороже из-за стоимости металла. Песчаное литье алюминия дает пористую структуру. |
| Чугун с шаровидным графитом (ВЧ), ХСС | 320 – 450 ₽ | от 200 кг | 18-22 | Прочнее серого чугуна, но дороже из-за модификаторов и смол. |
Примечание: Цены указаны без НДС и стоимости разработки КД (конструкторской документации). Реальная цена может варьироваться в зависимости от региона (в Уральском ФО дешевле из-за близости металлургических комбинатов, в ЦФО дороже из-за логистики и аренды).
Как выбрать завод: чек-лист для технического директора
Выбор подрядчика для корпусные детали литья в глинистый песок — это не просто поиск в Яндексе по запросу «литье недорого». Это аудит производственных возможностей. На что смотреть в первую очередь?
1. Наличие собственной модельной мастерской.
Если завод заказывает модели на стороне, сроки увеличиваются на 2-3 недели, а ответственность за несоответствие размеров размывается. Лучшие заводы имеют свой модельный участок. Там же делают и стержневые ящики.
2. Лабораторный контроль.
Попросите показать протоколы испытаний песка. Влажность, газопроницаемость, прочность на сжатие — эти параметры должны контролироваться каждую смену. Если вам говорят «мы делаем на глаз», бегите оттуда. Для корпусных деталей точность критична.
3. Парк механообработки.
Литье — это только половина дела. Корпусная деталь почти всегда требует фрезеровки привалочных плоскостей и расточки отверстий под подшипники. Если завод отправляет вас на другой завод за механообработкой, вы потеряете в точности базирования. Ищите предприятия полного цикла: «плавка -> литье -> очистка -> механообработка -> покраска».
4. Опыт работы с аналогичными деталями.
Попросите показать примеры отлитых корпусов редукторов или насосов. Геометрия тонкостенных корпусов сильно отличается от массивных станин. Разный подход к системе литников и охлаждению.
География производителей: где искать?
Традиционно сильные литейные кластеры в России находятся на Урале (Екатеринбург, Челябинск, Миасс) и в Центральном регионе (Ярославль, Владимир, Москва и область).
Уральские заводы выигрывают в цене за счет доступности сырья и энергии. Однако логистика готовой продукции в европейскую часть России может съесть эту экономию. Московские и питерские предприятия часто дороже на 15-20%, но предлагают лучший сервис, упаковку и соблюдение сроков, что критично для сборочных конвейеров.
В 2025 году наблюдается тренд на локализацию малых литейных цехов непосредственно при машиностроительных заводах. Если у вас крупный объем, имеет смысл рассмотреть контрактное производство на площадках таких гигантов, как «Силовые машины» или партнерских сетях вокруг КАМАЗа, где есть избыточные мощности.
Технологические нюансы: почему ваш чертеж могут отвергнуть
Конструкторы часто присылают чертежи, разработанные для механической обработки из проката или для литья под давлением. Для литья в глинистый песок эти чертежи не подходят. Вот три ошибки, которые встречаются чаще всего:
- Отсутствие литейных уклонов. Вертикальные стенки должны иметь уклон минимум 1-3 градуса. Без этого вы просто не сможете вынуть модель из формы, не разрушив её края.
- Острые внутренние углы. В литье не бывает острых углов. Все переходы должны быть скруглены (радиусы R3-R10 минимум). Острый угол — это концентратор напряжений и место образования трещины при остывании.
- Неучтенная припуск на обработку. Для песка стандартный припуск составляет 3-5 мм на сторону. Если вы оставите 1 мм, как для точного литья, вы рискуете получить «недолив» или поверхность с раковинами после первой же фрезеровки.
Совет: перед запуском в работу обязательно проведите технологическую экспертизу чертежа совместно с технологом литейного цеха. Это бесплатно на большинстве серьезных заводов и сэкономит вам месяцы работы.
Экология и будущее: давление регуляторов
Нельзя игнорировать экологический аспект. Производство формовочных смесей и выбивка форм создают много пыли. Росприроднадзор ужесточает требования к предприятиям III и IV категории опасности. Заводы, которые не модернизировали системы аспирации и рекультивации песка, рискуют получить штрафы или предписание на остановку.
При выборе партнера уточните, как они утилизируют отработанную землю. Современные заводы используют системы регенерации песка, возвращая до 90% материала в цикл. Это не только экологично, но и снижает себестоимость. Если завод просто вывозит землю на полигон, его затраты выше, и он переложит их на вас.
Итоговый вердикт: стоит ли связываться?
Литье корпусных деталей в глинистый песок в 2025-2026 годах — это не про «дешево и сердито». Это про надежность поставок и независимость от импорта. Да, качество поверхности будет ниже, чем у импортированных аналогов из Германии или Японии. Да, потребуется больше ручной труда на зачистке.
Но если ваша цель — обеспечить бесперебойное производство запчастей для горнодобывающей техники, сельхозмашин или энергетического оборудования в условиях нестабильного внешнего рынка, эта технология остается безальтернативной для средних и крупных серий.
Моя рекомендация: не гонитесь за самой низкой ценой за килограмм. Дешевое литье всегда оборачивается дорогим браком. Выбирайте завод с прозрачной историей, собственной лабораторией и готовностью помочь с адаптацией чертежей. Запросите пробную отливку (контрольную партию) перед заключением долгосрочного контракта. Потратьте 20-30 тысяч рублей на тест, чтобы не потерять миллионы на серии.
Рынок меняется. Выживают не те, кто демпингует, а те, кто обеспечивает предсказуемое качество в срок. И в этом смысле старая добрая глина, при правильном обращении, работает лучше, чем самые модные маркетинговые обещания.