-


-


-


-


WeChat

-
WhatsApp


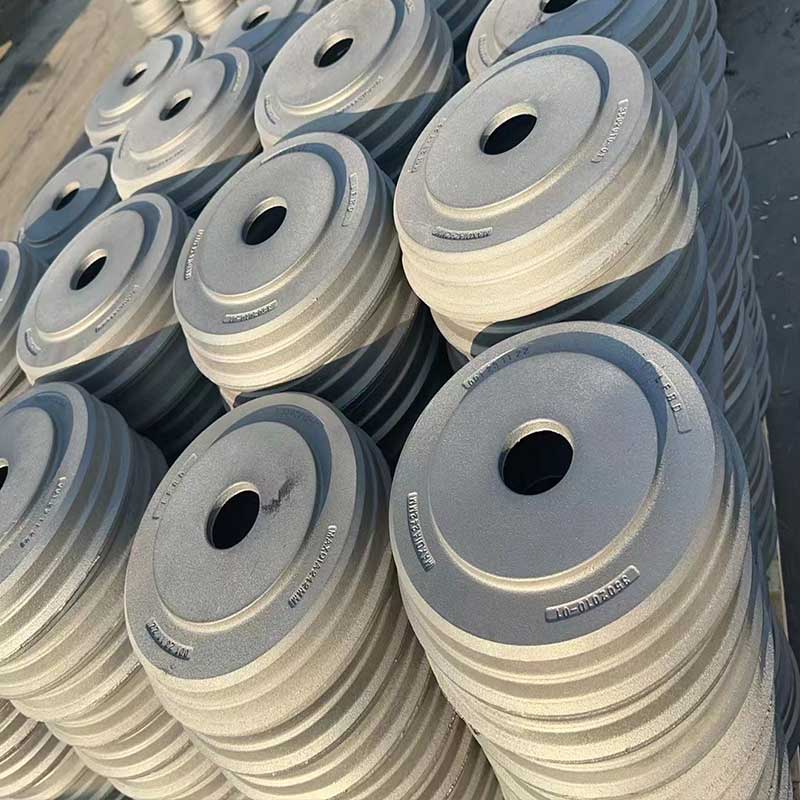
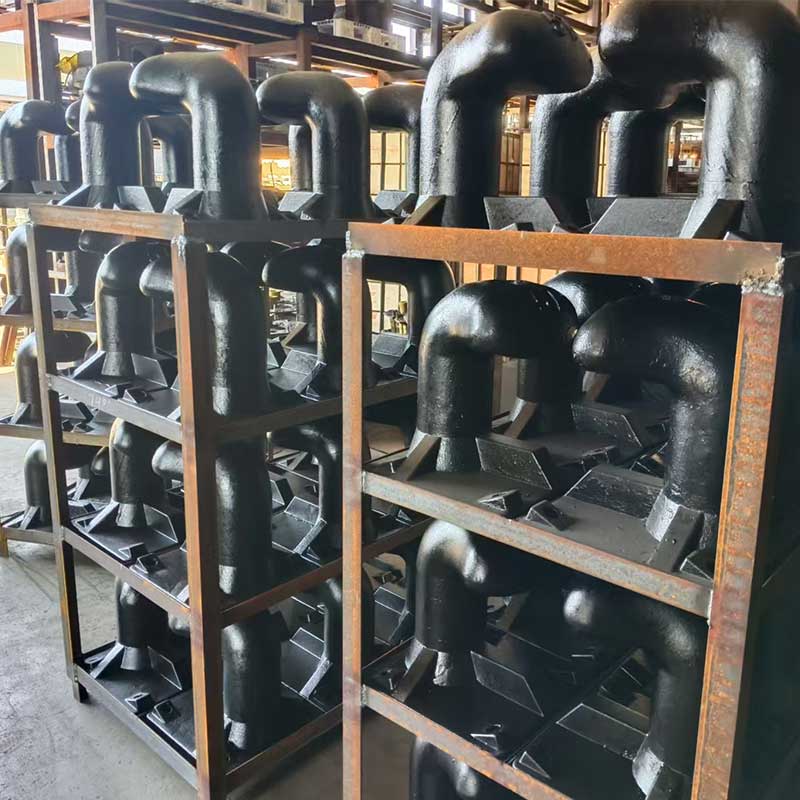
Детали для сельхозтехники литья по газифицируемым моделям от производителя
2026-10-21
Когда трактор встает посреди уборочной кампании, цена простоя измеряется не рублями, а тоннами несобранного урожая. В 2025 году, когда логистические цепочки поставок западных комплектующих окончательно разорваны, а китайские аналоги часто грешат скрытым браком литья, аграрии ищут решение, которое сочетает скорость изготовления с геометрической точностью оригинала. Именно здесь на сцену выходят детали для сельхозтехники литья по газифицируемым моделям от производителя, способные заменить дефицитные импортные узлы за считанные дни, а не месяцы ожидания контейнеров из-за рубежа.
Давайте будем честны: традиционное песчано-глинистое литье уже не справляется с требованиями современного агромашиностроения. Слишком много брака, слишком долгая механическая обработка. Литье по выплавляемым (газифицируемым) моделям — это не просто «еще один метод». Это технологический мост между штучным ремонтом и серийным заводским производством. Но есть нюанс, о котором молчат маркетологи: эта технология требует ювелирного контроля температуры на каждом этапе. Один градус ошибки — и деталь пойдет в переплав.
Почему именно газифицируемые модели? Конец эры «колхозного» ремонта
Раньше, чтобы изготовить сложную деталь корпуса редуктора или кронштейн навески, нужно было делать деревянную или металлическую модель, затем оснастку, затем форму. Это недели работы и сотни тысяч рублей затрат. Метод литья по газифицируемым моделям (часто его называют ЛГМ или, в более широком контексте, близким к литью по выжигаемым моделям из пенополистирола) ломает эту парадигму.
Суть проста, но гениальна. Модель детали изготавливается из специального пенопласта (пенополистирола). Она не вынимается из формы, как в классике. Она остается внутри. Когда в форму под давлением заливают раскаленный металл (чугун, сталь, бронзу), пенопласт мгновенно газифицируется — испаряется, оставляя после себя пустоту, которую тут же занимает жидкий металл. Никаких стержней, никаких сложных систем выбивки песка из внутренних полостей.
Для сельхозтехники это критично. Почему?
- Сложная геометрия без удорожания. Корпуса гидрораспределителей, головки блоков цилиндров, сложные кронштейны — все то, что трудно или невозможно получить простой формовкой, здесь делается легко.
- Идеальная чистота поверхности. Деталь выходит из формы практически готовой. Минимальная припуск на механическую обработку экономит до 30% времени на станках ЧПУ.
- Отсутствие разъема формы. А значит, нет облоя, нет смещения половин отливки. Геометрическая точность выше, чем у многих китайских аналогов масс-маркета.
Я видел, как в хозяйствах Краснодарского края и Татарстана пытались использовать дешевые китайские запчасти для комбайнов. Внешне — копия. Внутри — раковины, неоднородная структура металла, ведущая к трещинам через 200 моточасов. Литье по газифицируемым моделям от локального российского производителя позволяет контролировать каждый плавильный цикл. Это не конвейерный ширпотреб. Это инженерный продукт.
Реальность 2025 года: импортозамещение или иллюзия?
Сейчас на рынке много шума вокруг «полного импортозамещения». Но давайте посмотрим правде в глаза. Полностью заменить европейские сплавы российскими аналогами за один день невозможно. Однако, метод ЛГМ дает уникальную гибкость. Производитель может быстро менять химический состав сплава, адаптируя его под конкретные условия эксплуатации.
Например, для техники, работающей на севере, где температуры опускаются ниже -40°C, требуется особая ударная вязкость чугуна. Крупные заводы, ориентированные на миллионные тиражи, не будут перенастраивать печь ради партии из 50 деталей. А производитель, использующий литье по газифицируемым моделям, может это сделать. Он может добавить легирующие элементы, повысить содержание никеля или молибдена в конкретной партии. Это уровень кастомизации, недоступный гигантам, но жизненно необходимый для поддержания парка техники в регионах с экстремальным климатом.
Технические нюансы: где скрывается дьявол
Не все производители одинаковы. Технология ЛГМ кажется простой только на бумаге. На практике это минное поле. Главная проблема — газопроницаемость формы и контроль скорости заполнения.
Если металл льется слишком медленно, пенопласт не успевает полностью газифицироваться и выгореть. Остатки углерода попадают в структуру металла. Результат? Хрупкость. Деталь может выглядеть идеально, но рассыпаться под нагрузкой. Если слишком быстро — возникает турбулентность, захват воздуха, раковины.
Поэтому, выбирая поставщика, который предлагает детали для сельхозтехники литья по газифицируемым моделям, задайте ему три неудобных вопроса:
- Как вы контролируете температуру металла в ковше перед заливкой? (Ответ «на глаз» должен вас насторожить).
- Какой марки пенополистирол вы используете? (Дешевый упаковочный пенопласт не подойдет, нужен специализированный литейный).
- Проводите ли вы дефектоскопию готовых отливок? (УЗК или рентген-контроль критических зон).
Если производитель уходит от ответов или говорит, что «у нас всё по ГОСТу», бегите. ГОСТ — это база, но в условиях текущей нестабильности качества сырья нужен внутренний техконтроль, жестче государственных норм.
Сравнение методов: ЛГМ против традиционного литья и 3D-печати металлом
Чтобы понять место технологии в современной экономике агропредприятия, сравним её с альтернативами. Данные актуальны для рынка РФ на начало 2025 года.
| Параметр | Литье по газифицируемым моделям (ЛГМ) | Традиционное песчано-глинистое литье | Прямая 3D-печать металлом (SLM/DMLS) |
|---|---|---|---|
| Стоимость оснастки | Низкая (модель из пенопласта) | Высокая (деревянные/металлические модели) | Отсутствует (но дорого само оборудование) |
| Срок изготовления партии (10-50 шт.) | 3-7 дней | 14-30 дней | 2-5 дней (но очень дорого) |
| Точность размеров | Высокая (класс точности 8-9) | Средняя (класс 11-12, большие припуски) | Очень высокая (класс 6-7) |
| Ограничения по габаритам | До 1-2 тонн (зависит от печи) | Практически любые | Малые и средние детали (камера печати ограничена) |
| Качество поверхности | Отличное (Ra 12.5-25) | Грубое (требуется обкатка) | Шероховатое (требуется постобработка) |
| Экономическая целесообразность | Идеально для средних серий и сложных деталей | Только для крупных серий | Только для прототипов или сверхсложных мелких деталей |
Как видно из таблицы, ЛГМ занимает «золотую середину». 3D-печать металлом все еще астрономически дорога для массивных деталей сельхозтехники (тракторный рычаг весом 20 кг напечатать можно, но его стоимость будет в 50 раз выше литого). Традиционное литье невыгодно для малых партий. ЛГМ же позволяет получать детали заводского качества при тиражах от 1 штуки до нескольких тысяч.
Экономика вопроса: сколько это стоит в рублях?
Вопрос цены всегда болезненный. В 2024-2025 годах цены на металлолом, ферросплавы и электроэнергию выросли. Однако, даже с учетом инфляции, заказ деталей у локального производителя по технологии ЛГМ часто оказывается дешевле, чем покупка оригинальной запчасти у «серых» дилеров или ожидание поставки из Азии.
Ориентировочный порядок цен (на примере деталей из серого чугуна СЧ20):
- Мелкие детали (до 1 кг): от 300 до 800 рублей за кг. Сюда входят втулки, шестерни, мелкие кронштейны.
- Средние детали (1-10 кг): от 250 до 600 рублей за кг. Рычаги подвески, корпуса подшипников, элементы трансмиссии.
- Крупные детали (свыше 10 кг): от 180 до 400 рублей за кг. Корпуса редукторов, маховики, тяжелые кронштейны навески.
Важно понимать: это цена «под ключ», включая материал, литье и первичную очистку. Механическая обработка (сверление, фрезеровка) оплачивается отдельно. Но даже с учетом мехобработки, вы экономите на логистике и таможне. Нет риска, что деталь застрянет на границе. Нет валютных колебаний.
Еще один скрытый плюс — возможность восстановления изношенных узлов. Если у вас сломалась уникальная деталь, которую уже не выпускают, достаточно прислать образец (даже сломанный) или чертеж. Производитель сделает модель, сольет деталь. Это дешевле, чем покупать новый агрегат в сборе.
Риски и «подводные камни» российского рынка
Я обязан предупредить о рисках. Рынок литья в России фрагментирован. Есть крупные заводы, есть гаражные мастерские, купившие печь и называющие себя «производством». Как отличить?
Первый признак ненадежности — отсутствие собственной лаборатории спектрального анализа. Если производитель не может показать вам протокол химического состава каждой плавки, он работает «вслепую». Для сельхозтехники, работающей на износ, это неприемлемо.
Второй признак — отказ от гарантий на целостность отливки. Серьезный завод дает гарантию на отсутствие скрытых дефектов (раковин, трещин) минимум 6 месяцев или определенное количество моточасов. Если вам говорят «что отлили, то и берите», это сигнал опасности.
Третий момент — сроки. Технология ЛГМ быстрая, но только если у производителя есть свободные мощности. В сезон (весна-осень) очереди могут растягиваться. Заказывайте изготовление критических запасных частей заранее, в межсезонье. Зимой цены могут быть ниже на 10-15%, а сроки — короче.
Как правильно заказать: пошаговый алгоритм для главного инженера
Чтобы получить качественную деталь и не потерять деньги, следуйте этому алгоритму при взаимодействии с производителем:
- Подготовка документации. Идеально — наличие 3D-модели (форматы STEP, IGES). Если модели нет, нужен качественный чертеж с допусками. Если нет ни того, ни другого — отправляйте образец. Хороший производитель сам снимет размеры и создаст модель.
- Выбор материала. Не говорите просто «нужен чугун». Уточняйте марку. СЧ20, СЧ25, ВЧ5 (высокопрочный чугун с шаровидным графитом) — это разные материалы с разными свойствами. Для нагруженных деталей лучше ВЧ5, он дороже, но прочнее. Консультируйтесь с технологом завода.
- Согласование припусков. Обсудите, какие поверхности будут обрабатываться на станках, а какие останутся литыми. Это повлияет на конструкцию модели и цену.
- Пробная отливка. Для ответственных деталей закажите сначала один образец. Проведите его испытания. Только после утверждения образца запускайте серию.
- Контроль качества. Требуйте паспорт качества на партию с результатами химического анализа и механических испытаний (образцов-свидетелей).
Будущее отрасли: тренды до 2026 года
Куда движется рынок литья для агросектора? Я вижу три четких тренда, которые сформируют ландшафт в ближайшие два года.
Во-первых, гибридизация технологий. Все больше производителей будут использовать 3D-печать песчаных форм или самих пенопластовых моделей на промышленных 3D-принтерах. Это уберет ручной труд при изготовлении моделей и повысит точность геометрии до космических уровней. Детали для сельхозтехники литья по газифицируемым моделям станут еще точнее, приближаясь к параметрам точного литья по выплавляемым моделям, но оставаясь дешевыми.
Во-вторых, локализация сплавов. Российские металлургические компании активно разрабатывают новые марки сталей и чугунов, заменяющие ушедшие европейские аналоги (например, аналоги немецких или шведских спецсплавов). Производители литья, которые первыми освоят эти новые марки, получат монополию на ремонт сложной импортной техники.
В-третьих, цифровые двойники процессов. Ведущие заводы внедряют системы симуляции литья. Перед тем как залить металл, компьютерная программа просчитывает процесс заполнения формы, охлаждение и возможные дефекты. Это снижает процент брака почти до нуля. Выбирайте тех, кто инвестирует в софт, а не только в печи.
Заключение: стратегический резерв вашего хозяйства
Сельское хозяйство сегодня — это не только биология и погода. Это битва технологий и логистики. Возможность быстро, качественно и предсказуемо изготовить запчасть своими силами (или силами надежного партнера рядом) становится конкурентным преимуществом.
Литье по газифицируемым моделям — это не панацея от всех бед. Это инструмент. Инструмент мощный, гибкий и экономически оправданный в условиях российской реальности 2025 года. Но как любым инструментом, им нужно уметь пользоваться. Не гонитесь за самой низкой ценой. Гонитесь за прозрачностью процесса, качеством контроля и репутацией производителя.
Помните: сломанный трактор не ждет. А качественная отливка, сделанная с умом, может работать дольше, чем оригинал. Потому что она сделана не для галочки, а для земли, которая не прощает слабости.
Если вы планируете обновление парка запчастей на следующий сезон, начните диалог с производителями уже сейчас. Запросите образцы, посетите производство, посмотрите на их лабораторию. Доверяй, но проверяй. Особенно когда речь идет о металле, который будет держать на себе вес вашего урожая.