-


-


-


-


WeChat
-
WhatsApp
Наше мастерство
▎Литье в песчано-глинистые формы (OEM)
СЕРЫЙ ЧУГУН / ВЫСОКОПРОЧНЫЙ ЧУГУН / СТАЛЬ / ЛЕГИРОВАННЫЙ ЧУГУН / ЛЕГИРОВАННАЯ СТАЛЬ
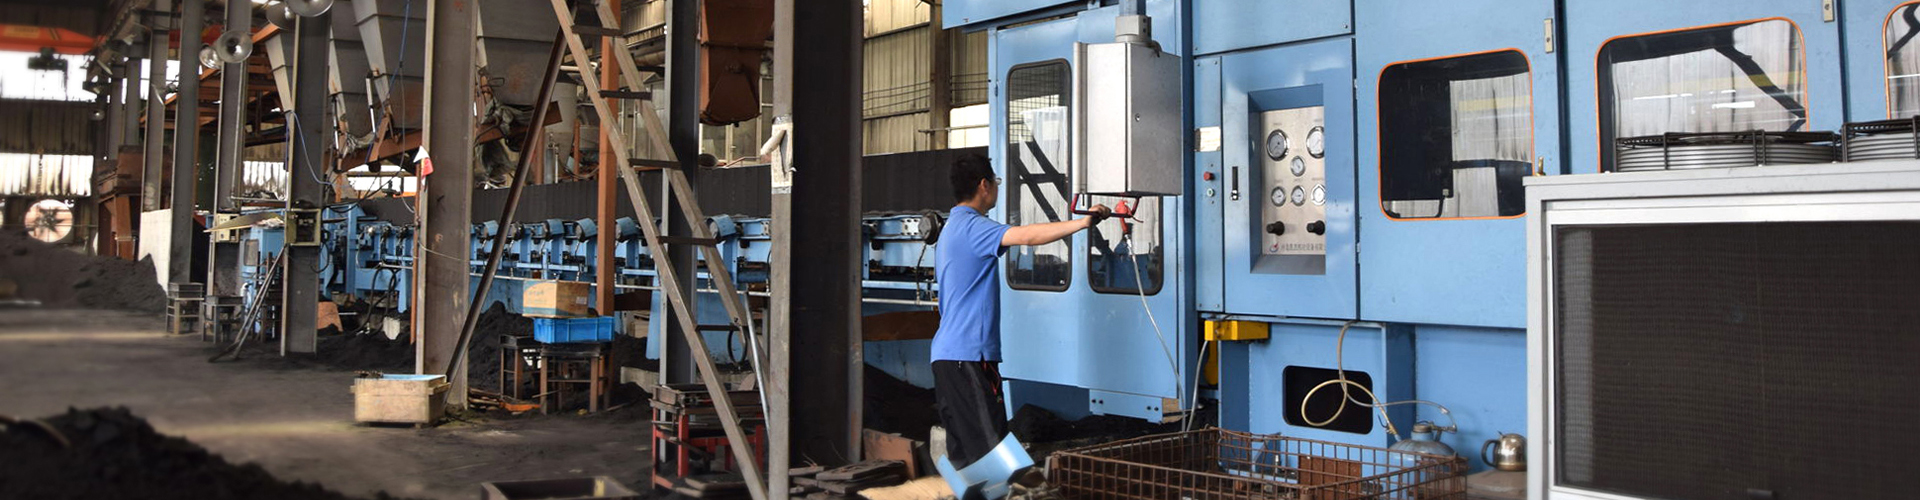
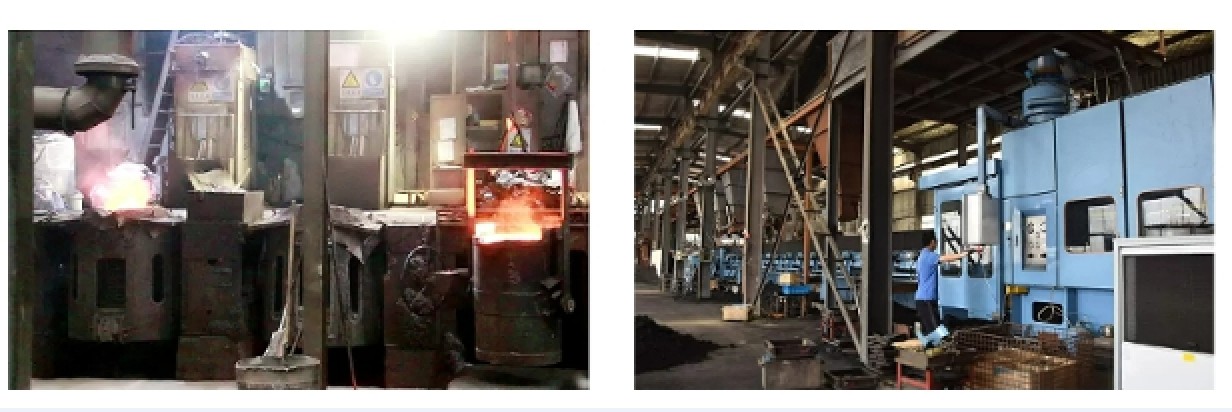
Литье в песчано-глинистые формы — это наиболее распространенный и экономичный традиционный метод литья. Основными компонентами формовочной смеси являются кварцевый песок, бентонитовая глина, вода и угольная пыль. Глина, увлажненная водой, связывает песчинки, позволяя создавать прочные литейные формы. Существует три разновидности этого метода: литье в сырые песчаные формы, в подсушенные формы и в полностью высушенные формы. Наиболее востребованным (более 70% случаев в отрасли) является литье в сырые песчано-глинистые формы. Этот способ применяется для изготовления отливок из серого и высокопрочного чугуна (марки серий QT400, QT500, QT600), стали, а также медных и алюминиевых сплавов. Технология подходит как для единичного или мелкосерийного производства, так и для массового выпуска продукции на автоматизированных линиях.
После утверждения чертежей мы приступаем к изготовлению оснастки (форм), а через 20–25 дней предоставляем образец. Образец отправляется заказчику для проверки и окончательного согласования. Серийное производство запускается только после того, как образец будет одобрен.
По завершении производственного процесса мы проводим испытания; также возможен приезд представителя заказчика для проведения инспекции. Стандартная упаковка включает полиэтиленовый пакет (внутренний слой) и пенопластовые вставки для заполнения пустот; готовые изделия размещаются на деревянных поддонах. Возможна упаковка по индивидуальному заказу, например, в картонные коробки, с нанесением маркировки (OEM).
По окончании всех работ мы организуем погрузку продукции в контейнеры в соответствии с графиком заказчика.
▎Литье по газифицируемым моделям
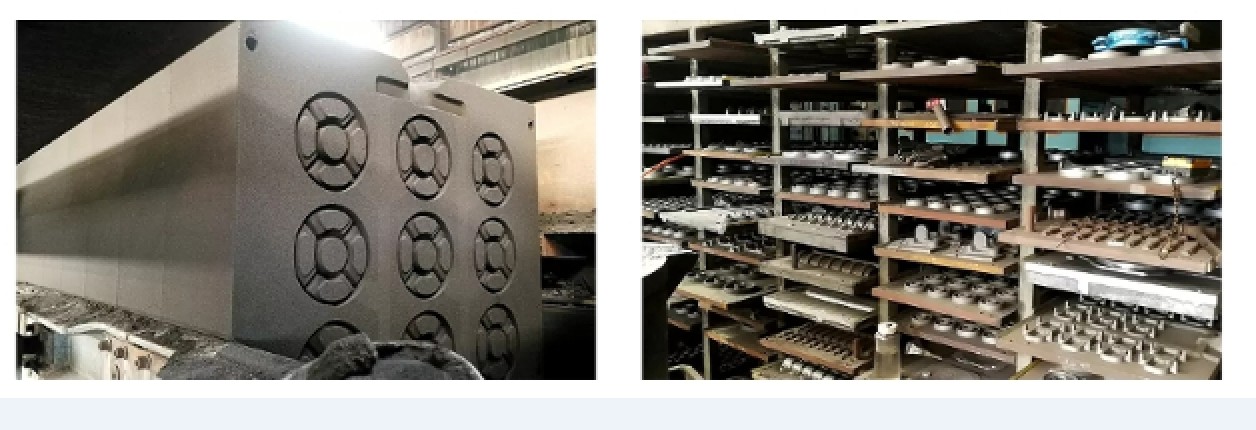
Литье по газифицируемым моделям (ЛГМ) — это процесс получения отливок, максимально приближенных по форме и размерам к готовой детали. Сначала изготавливается модель из пенополистирола, полностью повторяющая конфигурацию будущей отливки, к которой крепятся элементы литниковой системы (питатели, стояки, выпоры). Затем модель покрывают огнеупорным составом, высушивают и помещают в опоку с сухим песком, который уплотняют вибрацией; в результате формируется литейная форма, не имеющая плоскостей разъема. При заливке расплавленный металл высокой температуры испаряет и выжигает пенополистирольную модель, продукты разложения которой удаляются из формы. Металл заполняет пространство, освободившееся после сгорания модели, и, затвердевая, образует отливку.
Данный метод не требует извлечения модели из формы или наличия разъемов формы. Отливки отличаются высокой точностью размеров и гладкой поверхностью, что позволяет сократить объем последующей механической обработки. Технология оптимальна для серийного производства сложных отливок, в том числе имеющих замысловатые внутренние полости. Процесс отличается простотой, а песок может использоваться многократно, что снижает трудоемкость производства. Вместе с тем, необходим строгий контроль качества покрытия, подготовки песка и параметров заливки. Нестабильность технологического процесса может привести к возникновению дефектов, таких как пористость или включения углеродистого шлака. Метод широко применяется при изготовлении деталей из стали, чугуна и цветных сплавов — например, для строительной техники, автомобильных компонентов, насосов и запорной арматуры.
▎Литье в оболочковые формы
(Изготовление оболочковых форм методом горячего отверждения с использованием плакированного песка — специализированный процесс для получения точных отливок из черных металлов)
1. Принцип процесса
В качестве формовочного материала используется плакированный песок — кварцевый песок, предварительно покрытый термопластичной фенольной смолой с добавлением отвердителя (гексаметилентетрамина). Металлическую модельную плиту нагревают до температуры 180–340 °C. При контакте с нагретой поверхностью смола быстро плавится, подвергается сшиванию (полимеризации) и затвердевает, образуя прочную тонкостенную песчаную оболочку. После снятия с модели две полуоболочки соединяют, формируя литейную полость. Снаружи оболочку засыпают сухим песком для обеспечения необходимой опоры перед заливкой расплавленного металла. Данный метод позволяет найти баланс между экономичностью обычного литья в песчаные формы и высокой точностью размеров, характерной для прецизионного литья.
2. Специальные сырьевые материалы
- Формовочный песок: Песок с покрытием, мелкой зернистостью и содержанием смолы 2,5%~4%; низкая возможность вторичной переработки.
- Модельная плита: Разборная форма из литой стали или чугуна, обладающая высокой термостойкостью, износостойкостью и длительным сроком службы для многократного использования.
- Разделительный агент: Стеарат кальция и силиконовое масло для предотвращения прилипания песчаной оболочки к форме.
- Применимые материалы из черных металлов: Мелко- и среднегабаритные прецизионные детали из серого и высокопрочного чугуна, такие как распределительные валы, шестерни, седла клапанов и корпуса гидравлических систем.
3. Пошаговая технологическая схема процесса литья в оболочковые формы
Чугунные заготовки, полученные методом литья в оболочковые формы
Стандартный шестиэтапный технологический процесс:
(1) Предварительный нагрев металлической модельной плиты и нанесение разделительного состава
Модельная плита нагревается до температуры 200–280 °C; на ее поверхность равномерно наносится разделительный состав, обеспечивающий легкое отделение песчаной оболочки.
(2) Формирование оболочки с помощью поворотного бункера (основной этап)
Нагретая модельная плита прижимается к бункеру с формовочной смесью, после чего вся конструкция поворачивается, чтобы поверхность модели полностью покрылась смесью. В таком положении система выдерживается 8–15 секунд. Под воздействием тепла смесь, прилегающая к модели, затвердевает, образуя прочную оболочку, а излишки несвязанного песка ссыпаются обратно в бункер.
(3) Термическое отверждение (допекание) оболочковой формы
Модельная плита с сформированной на ней оболочкой помещается в печь для дополнительного отверждения при температуре 180–220 °C в течение 30–90 секунд. Это повышает термическую прочность оболочки. Толщина оболочки поддерживается в пределах 8–15 мм.
(4) Извлечение оболочки, изготовление стержней и сборка формы
Готовая полуформа (оболочка) извлекается из модельной оснастки с помощью выталкивающего механизма. Если деталь имеет внутренние полости, одновременно изготавливаются стержни из формовочной смеси; затем верхняя и нижняя полуформы совмещаются и скрепляются между собой.
(5) Установка в опоку, засыпка наполнителем и заливка металла
Собранная оболочковая форма помещается в опоку и засыпается сухим наполнителем (обычно песком), что предотвращает расширение или растрескивание оболочки во время заливки. В форму заливается расплавленный металл (чугун) при температуре 1400–1460 °C.
(6) Охлаждение, выбивка формы и очистка отливок
После охлаждения в течение 4–12 часов оболочка разрушается, и из нее извлекаются отливки. Далее удаляются элементы литниковой системы, проводится дробеструйная очистка, контроль качества (дефектоскопия) и окончательная механическая обработка.
4. Основные преимущества и недостатки литья в оболочковые формы
Преимущества (по сравнению с традиционным литьем в песчаные формы)
• Значительно повышенная точность: допуски на размеры соответствуют классам CT9–CT11; обеспечивается стабильность размеров и высокая повторяемость при серийном производстве.
• Высокое качество поверхности: шероховатость поверхности составляет Ra 6–25 мкм при минимальном проникновении металла в форму, что позволяет существенно сократить припуски на последующую механическую обработку (точение, фрезерование, шлифование).
• Возможность получения тонкостенных отливок: высокая жесткость оболочковой формы позволяет стабильно производить чугунные отливки с толщиной стенок 2–3 мм, сложными контурами и мелкими отверстиями.
• Очень низкий расход формовочной смеси: поскольку рабочая полость формируется лишь тонким слоем оболочки, расход смеси составляет всего 1/10 от объема, необходимого при традиционном литье в песчаные формы.
• Высокая технологичность для автоматизации: процесс легко интегрируется в автоматизированные производственные линии, что позволяет организовать непрерывный серийный выпуск продукции.
• Однородная микроструктура отливок: возможность контроля газопроницаемости оболочки позволяет существенно снизить количество дефектов, таких как газовые раковины и шлаковые включения.