-


-


-


-


WeChat

-
WhatsApp


Подшипниковые опоры литья в глинистый песок: цена – Завод
2026-10-22
Честно говоря, когда я в первый раз увидел запрос «Подшипниковые опоры литья в глинистый песок: цена – Завод», мне показалось, что это какая-то ошибка алгоритма или спам-бот сошел с ума. Слишком уж специфично. Слишком «узко». Но потом я задумался. В условиях 2025 года, когда цепочки поставок из Европы и Азии стали непредсказуемыми, а сроки ожидания импортных отливок растянулись на месяцы, российские инженеры и закупщики действительно вынуждены искать альтернативы здесь и сейчас. И ключ к пониманию этой темы лежит не в красивых презентациях, а в грязной, пыльной реальности литейного цеха.
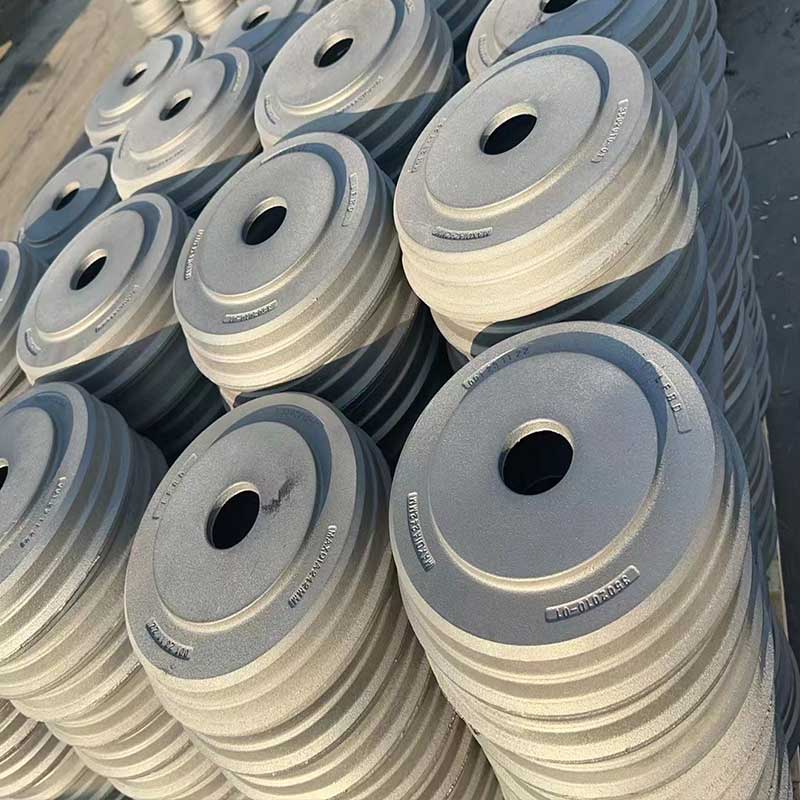
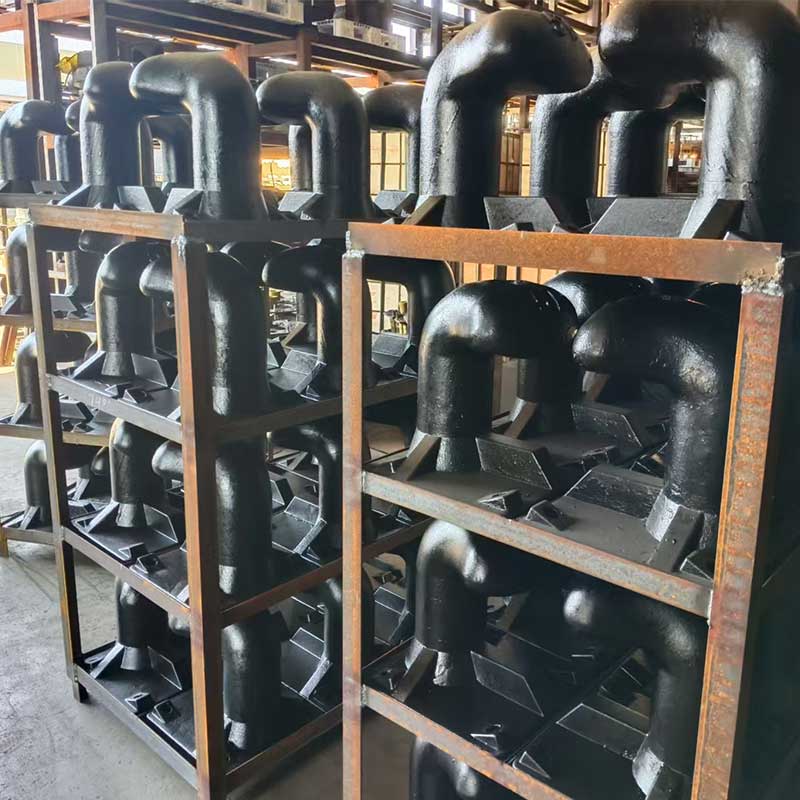
Мы привыкли думать о подшипниковых опорах как о высокоточных изделиях, требующих идеальной поверхности. И тут нам предлагают «глинистый песок»? Звучит как анахронизм. Как шаг назад в XIX век. Однако, если копнуть глубже, выясняется, что литье в глинистые формы — это не архаика, а часто единственный экономически оправданный способ получить крупногабаритные корпуса для тяжелого машиностроения, горнодобывающей техники и энергетического оборудования прямо в России, без зависимости от зарубежных литейных гигантов.
Почему «грязная» технология снова в цене?
Давайте снимем розовые очки. Современное литье по выплавляемым моделям или в керамические формы дает потрясающую точность. Но цена? Она зашкаливает. Особенно для деталей весом от 500 кг до нескольких тонн. Подшипниковые опоры именно такие — массивные, толстостенные, требующие высокой прочности, но не всегда needing микронной точности на всех поверхностях (после механической обработки все равно будет чистовая резка).
В 2024-2025 годах мы наблюдаем парадоксальный тренд: крупные российские заводы возвращаются к формовке в сырые глинистые смеси. Почему? Потому что это быстро. Дешево. И локально.
Главный аргумент — скорость оборачиваемости оснастки. В глинистых смесях модель можно использовать многократно, форма готовится за часы, а не дни. Для серийного производства средних партий (от 10 до 100 штук в месяц) это критично. Если ваш станок стоит, ожидая корпус подшипника из Китая или даже из дружественной Индии, вы теряете миллионы. Литье на месте, на собственном или соседнем заводе, спасает ситуацию.
Но есть нюанс, о котором молчат маркетологи. Качество поверхности такой отливки будет хуже. Шероховатость выше. Возможны пригары. И вот здесь начинается настоящая инженерная работа, отделяющая профессионалов от любителей.
Скрытые риски: о чем не пишут в прайс-листах
Я общался с главными технологами трех крупных уральских и сибирских заводов. Все они говорят об одном и том же: проблема не в самом процессе литья, а в контроле качества глинистой смеси. Влажность, газопроницаемость, прочность на сжатие — эти параметры должны мониториться каждые два часа. Малейшее отклонение — и опора бракуется уже на этапе механической обработки, когда деньги на литье уже потрачены.
Это главная ловушка низкой цены. Дешевая отливка может обернуться дорогим браком. Поэтому, выбирая завод-исполнитель, смотрите не на цену килограмма готового изделия, а на наличие собственной лаборатории контроля формовочных материалов. Если её нет — бегите.
Анатомия цены: из чего складывается стоимость опоры
Запрос «цена – Завод» подразумевает, что вы хотите купить напрямую, минуя посредников. Это правильно. Но чтобы понять, адекватна ли вам предложенная цифра, нужно разобрать костяк стоимости. В 2025 году структура цен на литье в глинистые формы выглядит так:
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Металл (чугун СЧ20, СЧ25 или сталь 25Л) | 35-45% | Цены на лом и ферросплавы волатильны. Привязка к биржевым индексам обязательна. |
| Формовочные материалы (глина, песок, добавки) | 10-15% | Качество бентонита критично. Дешевый песок ведет к раковинам. |
| Энергоносители и плавка | 15-20% | Рост тарифов на электроэнергию в промышленных зонах существенно бьет по марже. |
| Механическая обработка (черновая) | 15-25% | Литье в глину требует большей припуска на обработку, чем литье в ХТС. |
| Накладные расходы и прибыль завода | 10-15% | Зависит от загрузки мощностей. В кризис заводы демпингуют, чтобы покрыть постоянные издержки. |
Обратите внимание на пункт «Механическая обработка». Многие заказчики забывают, что отливка из глинистой формы — это только полуфабрикат. Посадочные места под подшипники все равно нужно точить. И если геометрия отливки «поплыла» из-за плохой формовки, токарный станок будет снимать лишнее, увеличивая время и стоимость финального продукта.
Как выбрать завод: чек-лист для закупщика в 2025 году
Рынок переполнен предложениями. От гаражных мастерских до гигантов вроде Литейного завода «Петрозаводск» или «Уралмаша». Как не ошибиться? Вот мой личный алгоритм проверки, который я использую, когда рекомендую партнеров.
- Наличие собственного модельного цеха. Если завод покупает модели на стороне, сроки и качество будут плавать. Свои модели — свой контроль.
- Спектрометр и лаборатория. Требуйте протокол химического анализа каждой плавки. Для подшипниковых опор состав чугуна или стали должен быть строго выверен. Наличие графита, серы, фосфора — всё имеет значение для износостойкости.
- Опыт работы с крупным габаритом. Лить опору весом 50 кг и опору весом 2 тонны — это разные технологии. Убедитесь, что у них есть краны соответствующей грузоподъемности и опыт охлаждения таких массивов (чтобы избежать внутренних напряжений и трещин).
- География логистики. В текущих реалиях везти тяжелое литье через всю страну невыгодно. Ищите завод в радиусе 500-700 км от вашего предприятия. Транспортные расходы съедят любую экономию на цене отливки.
Импортозамещение: миф или реальность?
Многие считают, что российское литье уступает немецкому или японскому. Частично это правда, если говорить о сверхточных деталях для аэрокосмической отрасли. Но для подшипниковых опор дробилок, конвейеров, насосных станций — российское литье в глинистые формы уже давно достигло паритета. Более того, отечественные чугуны (например, СЧ25 с модифицирующими добавками) показывают отличную демпфирующую способность, что важно для вибрационных нагрузок.
Проблема не в материале. Проблема в культуре производства. На западном заводе технолог не позволит запустить партию, если влажность смеси отклонилась на 0.5%. У нас иногда пытаются «проскочить». Ваша задача как заказчика — не дать им этого сделать. Внедрите входной контроль. Или платите за независимую экспертизу каждой партии.
Технические нюансы: на что смотреть в чертежах
Если вы отправляете чертеж на завод, убедитесь, что учтены особенности литья в глинистый песок. Это не CAD-модель для 3D-принтера. Здесь есть физика.
Литниковая система. Она должна быть рассчитана так, чтобы металл заполнял форму спокойно, без бурления. Турбулентность захватывает воздух и частицы глины, создавая раковины именно в местах наибольшей нагрузки — вокруг посадочных мест подшипников.
Припуски на обработку. Для литья в сырую землю стандартные припуски составляют 3-5 мм на сторону, иногда больше, в зависимости от размера. Не пытайтесь сэкономить металл, уменьшая припуск до 1 мм. Вы сэкономите 100 рублей на металле, но потеряете 10 000 рублей на браке при мехобработке, когда инструмент наткнется на непролив или смещение стержня.
Холодильники. В массивных частях опор необходимо устанавливать металлические холодильники. Они ускоряют охлаждение металла в определенных зонах, предотвращая образование крупнозернистой структуры, которая хрупка и плохо держит нагрузку.
Ценовой диапазон: сколько это стоит реально?
Дать точную цену «за штуку» невозможно без чертежа. Но я могу привести ориентировочные рыночные диапазоны на начало 2025 года для типовых подшипниковых опор из серого чугуна СЧ20-СЧ25, изготовленных литьем в глинистые формы.
Для мелких деталей (до 50 кг): цена колеблется от 150 до 250 рублей за килограмм готового изделия с черновой обработкой.
Для средних деталей (50-500 кг): цена снижается до 120-180 рублей за килограмм. Эффект масштаба работает.
Для крупных узлов (свыше 500 кг): цена может падать до 90-130 рублей за килограмм. Однако здесь огромную роль играет сложность модели. Если требуется сложный стержневой ящик, цена оснастки может составить сотни тысяч рублей, которые amortizeруются только на большой серии.
Важно: Эти цены действительны при заказе от 10 штук. Единичное изготовление будет стоить в 3-5 раз дороже из-за затрат на подготовку модели и формовку.
Будущее технологии: куда мы движемся?
Не стоит думать, что литье в глину останется неизменным. Даже эта консервативная технология меняется. Сейчас активно внедряются автоматизированные линии формовки, где роботы уплотняют смесь с контролируемым давлением. Это убирает человеческий фактор, который был главной бедой советских литейных цехов.
Также растет популярность полимерных связующих в дополнение к глине. Это позволяет немного улучшить качество поверхности, сохранив низкую стоимость и высокую газопроницаемость формы.
Но главное изменение — цифровизация контроля. Датчики влажности и температуры в миксерах, передающие данные в ERP-систему завода в реальном времени. Если вы выбираете партнера, спросите: «Есть ли у вас онлайн-мониторинг подготовки смеси?». Ответ «нет» должен стать для вас красным флагом. В 2025 году работать «на глаз» в промышленности — это роскошь, которую никто не может себе позволить.
Резюме: стратегия безопасной покупки
Поиск исполнителя по запросу «Подшипниковые опоры литья в глинистый песок: цена – Завод» — это не просто поиск самой низкой цифры в таблице Excel. Это поиск технологического партнера, который понимает физику процесса и не пытается сэкономить на качестве формовочной смеси.
Мой совет: не гонитесь за самой низкой ценой за килограмм. Запросите у трех разных заводов коммерческое предложение. Сравните не итоговую сумму, а структуру затрат. Посмотрите, кто предлагает термообработку (отжиг) для снятия напряжений — для подшипниковых опор это обязательно. Кто дает гарантию на отсутствие внутренних дефектов (УЗК-контроль).
Российская литейная отрасль жива. Она грубовата, порой неповоротлива, но она способна решать задачи любой сложности. Главное — говорить с заводами на одном языке, языке технических требований, а не просто запросов цены. Тогда вы получите надежную опору, которая прослужит десятилетия, а не деталь, которая треснет после первого месяца работы под нагрузкой.
Помните: дешевое литье бывает только двух видов. То, которое еще не посчитали с учетом брака. И то, которое вам никогда не привезут. Выбирайте осознанно.