-


-


-


-


WeChat
-
WhatsApp
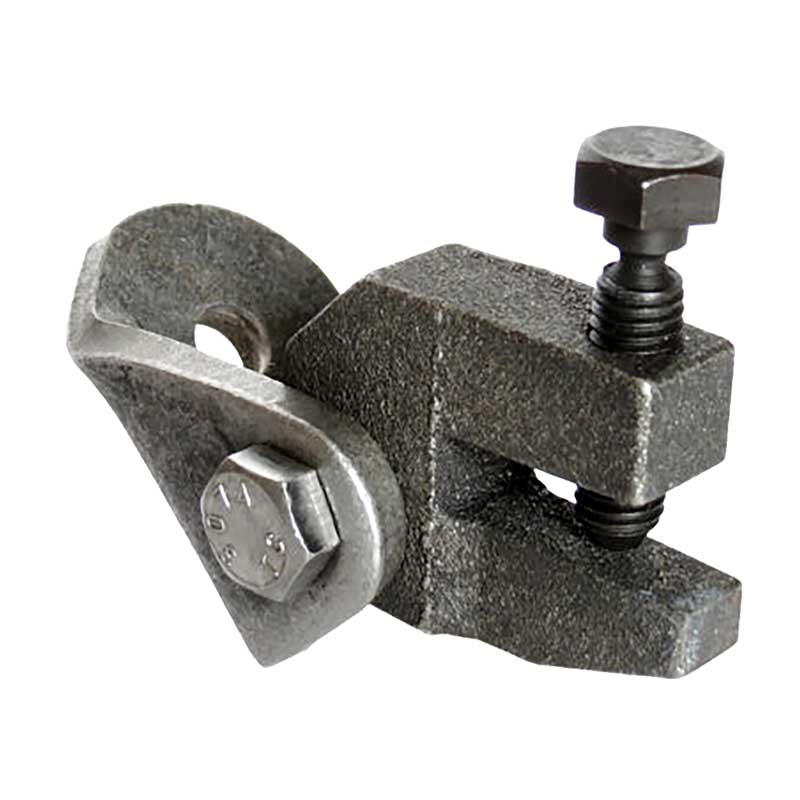
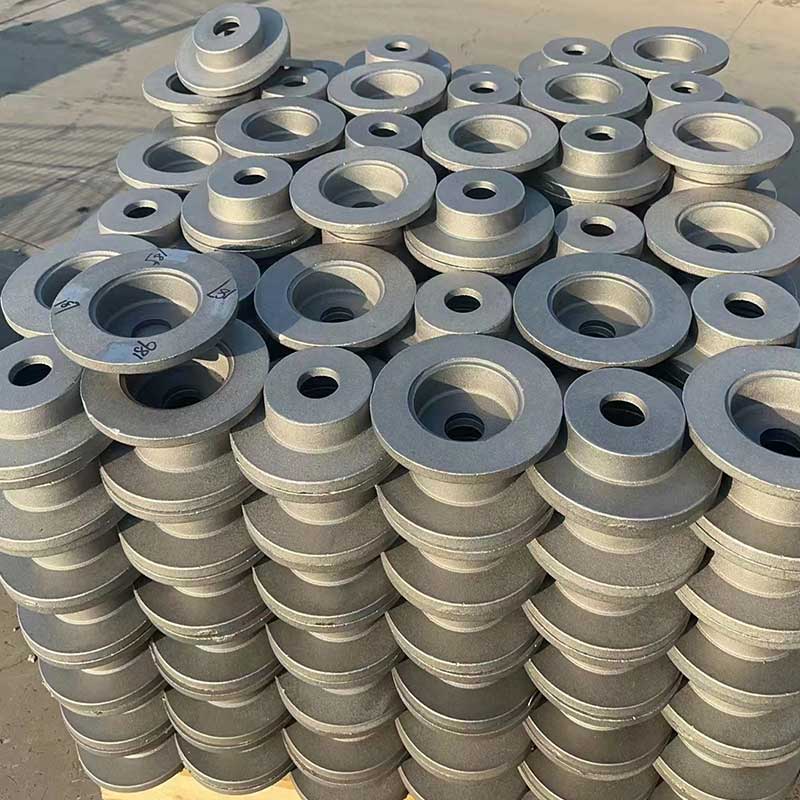
Кронштейны литья с применением плакированного песка: цена — Завод
2026-10-22
Когда речь заходит о закупке кронштейнов литья с применением плакированного песка, большинство снабженцев и главных инженеров российских заводов совершают одну и ту же ошибку: они смотрят только на цену за килограмм готового изделия. Это фатально. В условиях 2025–2026 годов, когда логистические цепочки перестроены, а стоимость импортных связующих веществ колеблется вместе с курсом рубля, такой подход ведет не к экономии, а к скрытым убыткам. Мы проанализировали рынок промышленного литья в РФ, поговорили с технологами на Урале и в Сибири, и готовы сказать вам то, что редко пишут в рекламных буклетах поставщиков. Плакированный песок — это не панацея, но при правильном использовании он дает преимущество в точности, которое невозможно получить на традиционных песчано-глинистых смесях. Но есть нюанс, о котором молчат продавцы оборудования.
Почему старые методы умирают, а плакированный песок выживает?
Давайте будем честны: классическое литье в ХТС (холодно-твердеющие смеси) или даже в жидкостекольные формы отживает свое для сложных деталей. Кронштейны — это не просто кусок металла. Это элемент крепления, который часто испытывает вибрационные нагрузки, требует высокой геометрической точности отверстий под болты и минимальных припусков на механическую обработку. Если вы льете кронштейн в обычную землю, вы потом тратите часы на фрезеровку и сверление, чтобы попасть в допуски чертежа.
Здесь на сцену выходит технология покрытия зерен песка тонкой пленкой фенолформальдегидной смолы. Это и есть плакированный песок. Когда такая смесь попадает в горячую металлическую опоку, смола мгновенно плавится, создавая прочную, но хрупкую оболочку вокруг зерна. Результат? Идеальная поверхность отливки. Почти нулевая шероховатость. Минимальный угар.
Но почему именно сейчас, в 2026 году, этот метод стал критически важным для российского производителя? Ответ прост: дефицит квалифицированных формовщиков. Технология литья по выплавляемым моделям или в кокиль требует рук мастера. Литье в оболочки из плакированного песка (процесс Кронинга или его модификации) гораздо легче автоматизировать. Роботизированные линии могут работать 24/7, не уставая и не требуя больничных. Для завода это вопрос выживания маржинальности.
Экономика процесса: где скрыты реальные затраты?
Многие директора производств считают, что плакированный песок — это дорого. И они правы, если смотрят только на чек от поставщика сырья. Стоимость килограмма плакированного песка в 2–3 раза выше, чем обычного кварцевого. Однако давайте посчитаем полную себестоимость кронштейна.
- Расход материала: Тонкая оболочка означает, что вы тратите меньше песка на одну форму по сравнению с массивными песчаными стержнями.
- Энергозатраты: Процесс отверждения происходит за счет тепла самой модели или кратковременного нагрева, что дешевле, чем многочасовая сушка больших форм в печах.
- Механическая обработка: Вот главный пункт. Благодаря высокой точности литья, припуск на обработку кронштейна снижается с 3–4 мм до 0.5–1 мм. Это экономия инструмента, электроэнергии станков и времени операторов ЧПУ.
- Брак: Вероятность образования газовых раковин при правильном режиме вентиляции значительно ниже, чем в жидкостекольных формах.
Если сложить все эти факторы, то итоговая цена готового кронштейна часто оказывается ниже, чем при использовании более дешевых, но “грязных” технологий. Особенно это заметно на средних и крупных сериях — от 500 штук в месяц.
Российская специфика: проблемы поставок и импортозамещение
До 2022 года рынок был насыщен европейскими смолами и готовыми смесями из Германии и Чехии. Сегодня ситуация кардинально изменилась. Российские заводы, производящие кронштейны литья с применением плакированного песка, вынуждены искать альтернативы. И здесь кроется главная боль отрасли.
Качество отечественного плакированного песка выросло, но оно нестабильно. Партия от одного и того же завода в Нижнем Тагиле или Челябинске может иметь разную толщину смоляной пленки. Для технолога это кошмар. Нестабильность толщины покрытия ведет к изменению прочности оболочки и, как следствие, к дефектам отливок: либо форма разрушается при заливке, либо остается излишняя толщина стенки, требующая доработки.
Мы провели небольшой опрос среди главных металлургов трех крупных машиностроительных холдингов. 80% респондентов отметили, что им приходится вручную корректировать режимы нагрева для каждой новой партии песка. Это снижает эффективность автоматизации. Тем не менее, прогресс есть. Ведущие российские химические концерны начали выпускать смолы с модифицированными добавками, которые прощают ошибки в температурных режимах. Это важно для регионов с суровым климатом, где температура в цеху зимой и летом может различаться на 20–30 градусов, влияя на исходную температуру смеси.
Сравнение технологий: таблица для принятия решения
Чтобы вы не блуждали в технических терминах, мы подготовили сравнительную таблицу. Она поможет понять, где именно ваше производство потеряет деньги, а где выиграет.
| Параметр | Плакированный песок (Оболочковое литье) | ХТС (Холодно-твердеющая смесь) | Жидкостекольное литье (CO2) |
|---|---|---|---|
| Точность размеров | Высокая (CT7-CT9) | Средняя (CT10-CT12) | Низкая (CT12-CT14) |
| Шероховатость поверхности | Ra 12.5 – 25 мкм | Ra 25 – 50 мкм | Ra 50 – 100 мкм |
| Стоимость сырья (за кг) | Высокая | Средняя | Низкая |
| Скорость изготовления формы | Быстрая (автоматизация) | Медленная (выдержка) | Средняя |
| Экологичность (выделения) | Фенолформальдегид (требует мощной вытяжки) | Зависит от смолы | Относительно безопасно |
| Пригодность для кронштейнов | Идеально для сложных геометрий | Хорошо для крупных деталей | Только для черновых заготовок |
Как видите, если ваш кронштейн имеет тонкие ребра жесткости или сложные внутренние каналы, выбор сужается до плакированного песка. Другие методы просто не обеспечат нужной целостности формы без применения дорогостоящих металлических стержней.
Темная сторона технологии: о чем молчат продавцы установок
А теперь та самая “ложка дегтя”, которую я обещал в начале. Плакированный песок капризен. И главная проблема — не в самом песке, а в регенерации.
Многие компании покупают оборудование для литья, рассчитывая замкнуть цикл и использовать старый песок повторно. Теоретически, отработанную оболочку можно дробить, очищать и снова покрывать смолой. На практике, в российских реалиях, качество регенерата часто оставляет желать лучшего. Пыль, микропримеси металла от предыдущих плавок, недожженная смола — все это накапливается.
Использование более 30–40% регенерата в новой смеси почти гарантированно приводит к росту брака на кронштейнах с тонкими стенками. Вы начинаете видеть трещины, непровары, изменения структуры металла. Чтобы поддерживать качество, вам придется постоянно докупать свежий плакированный песок. А это значит, что ваша зависимость от поставщика сырья становится абсолютной. Вы не можете просто накопать песка во дворе и смешать его с глиной. Вы привязаны к химическому заводу.
Кроме того, есть вопрос утилизации отходов. Отработанная смесь с фенольными смолами относится к определенным классам опасности. В России ужесточается экологический надзор. Штрафы за неправильную утилизацию литейных отходов в 2025 году выросли в разы. Вам нужно заранее закладывать в бюджет стоимость вывоза и переработки этих отходов специализированными компаниями. Если вы этого не сделаете, экономия на сырье съестся штрафами Росприроднадзора.
Как выбрать поставщика и не ошибиться?
Рынок предложений широк, но не все заводы одинаково полезны. При выборе подрядчика на изготовление кронштейнов или поставщика материалов, задайте ему три неудобных вопроса:
- Каков процент возврата брака по причине “разрушение формы”? Если ответ расплывчатый (“у нас все хорошо”), бегите. Хороший технолог назовет цифру до процента. Норма — не более 1–2% для отлаженного процесса.
- Есть ли у вас лаборатория входного контроля каждой партии песка? Они должны проверять текучесть и прочность образца на излом перед запуском в серию. Если контроль выборочный (раз в месяц), риски ваши.
- Как вы решаете проблему зимнего хранения смесей? Плакированный песок слеживается на морозе. Если склад не отапливаемый, качество смеси падает. Узнайте, есть ли у поставщика система кондиционирования сырья перед подачей в машину.
Ценообразование: сколько это стоит в реальности?
Давайте перейдем к самому болезненному — деньгам. Цены на литье кронштейнов сильно зависят от веса детали, сложности модели и объема партии. На начало 2026 года рыночные ориентиры следующие:
Для мелких кронштейнов (до 1 кг) цена за единицу может варьироваться от 150 до 300 рублей при партии от 1000 штук. В эту цену уже заложена амортизация моделей и подготовка производства. Для крупных узлов (5–10 кг) цена за килограмм готового изделия снижается до 80–120 рублей. Однако, это “голая” цена литья. Механическая обработка, покраска и упаковка считаются отдельно.
Важно понимать: многие заводы предлагают скидку за объем, но она работает только при долгосрочных контрактах. Если вы хотите сделать разовую партию в 50 штук, цена будет в 2–3 раза выше рыночной, так как завод должен покрыть расходы на переналадку оборудования и изготовление оснастки.
Совет: если вам нужна небольшая партия, ищите заводы, которые специализируются на прототипировании. У них часто есть универсальные модельные плиты, и они охотнее берут мелкие заказы, хотя и дороже. Для серийного производства лучше заключать годовой договор с фиксацией цены на сырье, чтобы защититься от инфляционных скачков.
Будущее литья кронштейнов в России: прогноз до 2027 года
Я вижу две четкие тенденции, которые будут определять рынок в ближайшие два года.
Во-первых, гибридизация. Заводы начнут комбинировать 3D-печать песчаных форм (для сложных внутренних полостей) и традиционное оболочковое литье из плакированного песка (для внешних контуров). Это позволит создавать кронштейны невероятной сложности, которые раньше было невозможно изготовить без сборки из нескольких частей. Технологии аддитивного производства в литье в России развиваются стремительно, особенно в кластерах Сколково и Иннополиса.
Во-вторых, локализация химии. Ожидается выход на рынок новых российских производителей фенольных смол с улучшенными характеристиками. Это снизит зависимость от импорта и, возможно, немного стабилизирует цены. Но пока что, в 2026 году, мы находимся в переходном периоде, где качество сырья может “плавать”.
Не стоит также забывать про давление со стороны алюминиевого литья. Во многих автомобильных и строительных применениях стальные кронштейны заменяются на алюминиевые, литые под давлением. Но там, где требуется высокая прочность и устойчивость к усталостным нагрузкам (например, в тяжелом машиностроении, железнодорожной отрасли), стальное литье в оболочки из плакированного песка останется безальтернативным лидером еще долгие годы.
Итоговый вердикт
Литье кронштейнов с применением плакированного песка — это выбор профессионалов, которые ценят время и точность больше, чем сиюминутную экономию на сырье. Это технология для тех, кто понимает, что дешевая заготовка оборачивается дорогой обработкой.
Если вы планируете закупать такие изделия или внедрять технологию у себя:
- Не экономьте на входном контроле качества песка.
- Требуйте от поставщика сертификаты на каждую партию смолы.
- Закладывайте в бюджет расходы на экологическую утилизацию.
- Проверяйте реальную стоимость детали с учетом последующей мехобработки, а не только цену литья.
Рынок меняется быстро. Те, кто сегодня научится эффективно работать с плакированными смесями в условиях российской специфики, завтра получат максимальную маржу. Те, кто продолжит работать “по старинке”, будут вытеснены более эффективными конкурентами или задавлены требованиями заказчиков к качеству. Выбор за вами, но время на раздумья уже заканчивается.