-


-


-


-


WeChat
-
WhatsApp
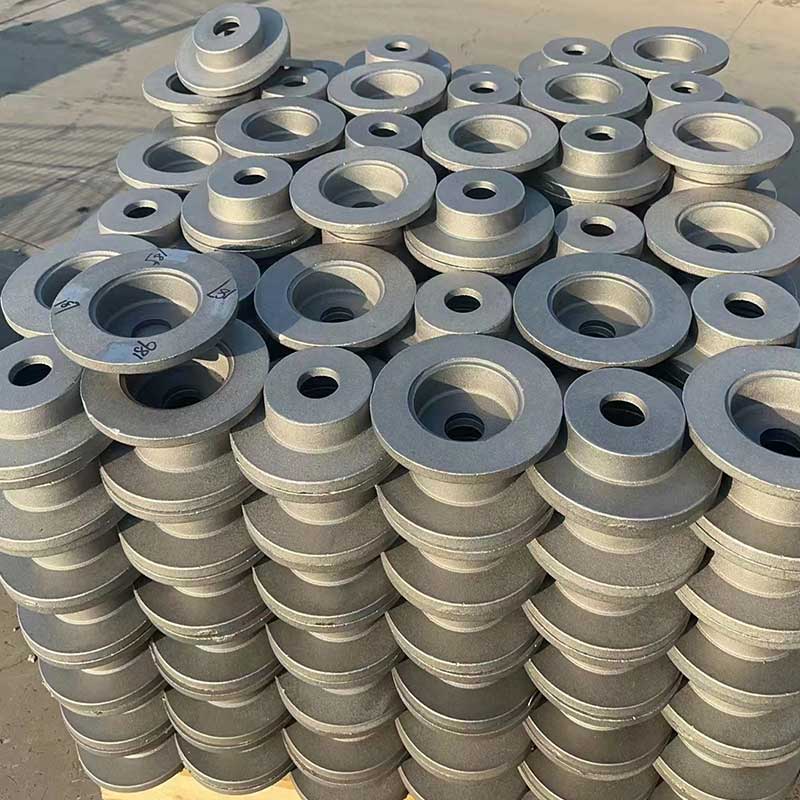
Корпус насоса литья по газифицируемым моделям: цена – Завод
2026-10-22
Вы искали надежного поставщика, но устали от пустых обещаний и скрытых наценок? Давайте разберемся, как формируется реальная стоимость на корпус насоса литья по газифицируемым моделям, и почему цена на заводе-изготовителе в 2025 году может отличаться от прайса дилера на 40%. Честный разбор рынка без маркетинговой шелухи.
Почему литье по выплавляемым (газифицируемым) моделям — это не просто «дешево»
Сразу скажу: если вам предлагают эту технологию как универсальное решение для всех типов насосов, вас пытаются обмануть. Литье по газифицируемым моделям (часто называемое в народе «по пенополистиролу» или LFC — Lost Foam Casting) имеет свою узкую нишу. И эта ниша — сложная геометрия.
Традиционное песчано-глинистое литье требует изготовления стержней, формовки, сушки. Это долго. Дорого. И часто невозможно, если внутри корпуса насоса есть сложные каналы охлаждения или гидравлические полости причудливой формы. Здесь на сцену выходит пенополистирол. Вы получаете точную копию детали из пенопласта, которую засыпают сухим кварцевым песком. При заливке расплавленного металла пена просто испаряется (газифицируется), освобождая место для железа или стали.
Главный плюс? Никаких стержневых ящиков. Никакой сборки сложных форм. Минимальные припуски на механическую обработку. Для корпусов насосов, где важна гидродинамика потока, это критично. Гладкая поверхность, полученная «из коробки», снижает турбулентность и повышает КПД агрегата.
Но есть нюанс, о котором молчат менеджеры по продажам. Плотность материала. Если производитель экономит на качестве исходного пенополистирола или нарушает температурный режим заливки, вы получите раковины. Скрытые дефекты, которые всплывут только через полгода работы под давлением. Именно поэтому выбор завода — это не поиск самой низкой цифры в смете.
Реальная экономика процесса: из чего складывается цена
Многие заказчики удивляются, почему корпус насоса литья по газифицируемым моделям цена которого кажется высокой на старте, в итоге оказывается выгоднее традиционного литья. Давайте посчитаем не абстрактно, а по пунктам, актуальным для российского рынка в 2025–2026 годах.
- Отсутствие модельной оснастки: Для традиционного литья нужно делать металлические модели и стержневые ящики. Это десятки, а то и сотни тысяч рублей единовременных затрат. Для литья по выплавляемым моделям модель делается из пенопласта на ЧПУ-станке или вручную. Дешевле в 5–10 раз. Быстрее в 3 раза.
- Экономия металла: Точность геометрии позволяет уменьшить припуски на обработку с 5–7 мм до 1–2 мм. Меньше стружки — меньше потерь дорогостоящего легированного чугуна или нержавеющей стали.
- Энергозатраты: Процесс не требует вибрационной уплотняемости песка и сушки форм. Это прямая экономия на электроэнергии, что особенно важно при текущих тарифах промышленных потребителей в РФ.
Однако, себестоимость самого процесса газификации требует строгого контроля. Завод должен иметь мощную систему рекуперации газов и фильтрации, иначе экологические штрабы съедят всю маржу. Хороший завод эти расходы включает в цену, плохой — экономит на фильтрах, рискуя качеством поверхности отливок.
Рынок России 2025: кто делает качественно?
Ситуация на рынке литейных услуг в России резко изменилась после 2022 года. Уход западных производителей насосного оборудования (Grundfos, Wilo и других) создал огромный вакуум. Российские промышленные предприятия вынуждены либо ремонтировать старые агрегаты, либо заказывать импортозамещение.
Здесь и возникает главный вопрос: где заказать корпус насоса литья по газифицируемым моделям так, чтобы он не треснул на морозе в Сибири или не корродировал в агрессивной среде нефтепереработки?
Я проанализировал предложения более чем 15 крупных литейных производств от Урала до Центральной России. Картина неоднозначная. Есть гиганты, которые не берутся за мелкие серии (менее 50 штук). Есть гаражные мастерские, которые льют «как бог на душу положит». И есть средний сегмент — специализированные заводы, которые освоили технологию LFC именно для гидромашиностроения.
На что смотреть при выборе подрядчика?
- Наличие собственной лаборатории спектрального анализа. Если завод не может показать вам сертификат химического состава каждой плавки, бегите оттуда. Для насосных корпусов, работающих под давлением, марка чугуна (например, ВЧ-50 или специальный антикоррозионный сплав) — это вопрос безопасности.
- Опыт в гидравлике. Лить корпус редуктора и корпус насоса — разные вещи. В насосе важна герметичность. Технология газифицируемых моделей склонна к образованию микропористости, если песок недостаточно уплотнен. Спросите примеры (кейсы): какие насосы они уже отливали? Работают ли они?
- Сроки. Реальный срок изготовления опытной партии (до 10 штук) по этой технологии — 14–20 дней. Если вам говорят «3 дня» — это ложь. Если «2 месяца» — они не умеют работать с пеной эффективно.
Ценовой диапазон: чего ожидать в 2026 году?
Давайте будем конкретны. Цены на металлопрокат и энергоносители в России продолжают колебаться. Ниже приведена ориентировочная стоимость отливок корпусов насосов методом литья по выплавляемым моделям. Обратите внимание: это цена за килограмм готового изделия, включая механическую обработку базовых поверхностей, но без покраски и сборки.
| Тип материала | Сложность геометрии | Ориентировочная цена за кг (руб.) | Примечание |
|---|---|---|---|
| Серый чугун (СЧ20) | Низкая (простые корпуса) | 180 – 220 | Стандартные водяные насосы |
| Высокопрочный чугун (ВЧ40-50) | Средняя | 250 – 320 | Нефтеперекачка, высокие давления |
| Нержавеющая сталь (12Х18Н10Т) | Высокая (сложные каналы) | 650 – 900+ | Химическая промышленность, пищевка |
| Бронза/Латунь | Любая | По запросу | Редко, для спец. применений |
Важно: Эти цены актуальны для заказов от 500 кг общей массы. Для единичных изделий цена может быть в 2–3 раза выше из-за затрат на изготовление пеномодели на ЧПУ. Однако, даже в этом случае, литье по газифицируемым моделям часто выигрывает у фрезеровки из цельного куска металла, особенно для крупных корпусов.
Технические подводные камни: о чем не пишут в буклетах
Теперь о том, что действительно важно для инженера. Я видел слишком много случаев, когда красивые отливки браковались на этапе гидроиспытаний. Почему?
Проблема номер один — остаточная зола. При газификации пенополистирола остается ничтожное количество золы. Если она попадает в металл, образуются включения. В обычных деталях это допустимо. В корпусе насоса, где рабочее колесо вращается с тысячами оборотов, любое включение может стать очагом кавитационного разрушения. Требуйте от завода использования модификаторов шлака и качественных фильтров на разливочном ковше.
Проблема номер два — деформация при остывании. Корпуса насосов имеют тонкие стенки и неравномерную массу. При быстром охлаждении в песке их может «повести». Фланцы станут неплоскими. Резьбовые отверстия сместятся. Профессиональный завод всегда использует специальные холодильники (металлические вставки в форму) в зонах критических размеров. Спросите технолога: «Как вы компенсируете усадку в зоне фланца?» Если он посмотрит на вас непонимающим взглядом — ищите другого поставщика.
Проблема номер три — экология и запах. Да, для вас как для заказчика это может казаться второстепенным. Но если завод находится в черте города (а многие мелкие литейки именно там), его могут закрыть по жалобам жителей на запах горелого пластика. Это остановит ваши поставки. Выбирайте заводы в промышленных зонах с современными системами газоочистки. Это гарантия стабильности поставок.
Сравнение с альтернативами: когда НЕ стоит использовать эту технологию
Не думайте, что литье по выплавляемым моделям — это панацея. Вот ситуации, когда оно проигрывает:
- Очень толстые стенки (более 50 мм). Есть риск образования усадочных раковин в центре массивных частей. Здесь лучше работает литье в кокиль или традиционное песчаное литье с направленным затвердеванием.
- Сверхвысокие требования к шероховатости. Хотя поверхность после LFC гладкая, она все равно требует обработки, если нужна зеркальная гладкость внутри проточной части. Для этого иногда дешевле использовать литье по керамическим формам.
- Массовое производство миллионов штук. Для огромных серий (автопром) инвестиция в дорогую металлическую оснастку для традиционного литья окупается быстрее. LFC идеален для средних и мелких серий, а также для крупногабаритных деталей.
Как оформить заказ и не потерять деньги
Вы решили заказать корпус насоса литья по газифицируемым моделям. Что дальше? Вот пошаговый алгоритм, который сэкономит вам нервы и бюджет.
Шаг 1. Подготовка 3D-модели. Не присылайте чертежи на бумаге. Современное литье требует CAD-модели (STEP, IGES). Если у вас только сломанный образец, найдите компанию, которая сделает обратное инжиниринговое сканирование. Ошибка в 1 мм на этапе моделирования пенопласта приведет к браку всей партии.
Шаг 2. Техническое соглашение. В договоре должны быть прописаны не только размеры, но и класс точности (обычно 11–12 класс для LFC), качество поверхности (Ra 12.5–25) и, самое главное, методы неразрушающего контроля (УЗК или капиллярный метод). Требуйте протоколы испытаний.
Шаг 3. Оплата и логистика. В текущих экономических условиях большинство заводов работают по предоплате 50–70%. Это нормально. Но настаивайте на поэтапной оплате: 30% на материалы, 40% после отливки и дефектоскопии, 30% после мехобработки. Это дисциплинирует исполнителя.
Логистика тоже имеет значение. Отливки хрупкие до установки в агрегат. Требуйте упаковки в деревянные ящики с фиксацией. Бой при транспортировке — частая проблема, которую поставщики часто списывают на «транспортную компанию».
Перспективы: что будет в 2026–2027 годах?
Рынок литья в России консолидируется. Мелкие игроки уходят, не выдерживая конкуренции с крупными заводами, инвестирующими в автоматизацию. Мы видим тренд на внедрение роботизированных линий засыпки песка и манипуляторов для извлечения моделей. Это снизит влияние человеческого фактора и стабилизирует качество.
Также ожидается рост спроса на гибридные материалы. Например, корпус из чугуна, но с наплавленными износостойкими вставками из стали прямо в процессе литья. Технология газифицируемых моделей отлично подходит для такой интеграции, так как позволяет легко размещать металлические вставки в пеномодели перед засыпкой песком.
Мой прогноз: Цена на качественные отливки будет расти медленнее инфляции благодаря оптимизации процессов, но разрыв между «дешевым гаражным литьем» и «заводским качеством» станет пропастью. Экономить на контроле качества станет смертельно опасно для бизнеса.
Заключение: баланс цены и надежности
Итак, корпус насоса литья по газифицируемым моделям цена на который зависит от десятка факторов, — это выбор в пользу технологичности и скорости для сложных деталей. Это не самый дешевый способ получить «кусок металла». Это способ получить готовое инженерное решение с минимальной последующей обработкой.
Если вы ищете поставщика, не смотрите только на первую строчку коммерческого предложения. Спросите про лабораторию. Попросите экскурсию в цех (или видео-тур). Посмотрите, как хранится песок и как контролируется температура плавки. В литье мелочей не бывает. Одна скрытая раковина может стоить вам простоя целой насосной станции.
Выбирайте тех, кто говорит о проблемах технологии открыто. Кто предупреждает о рисках усадки. Кто предлагает решения, а не просто продает килограммы металла. Именно такие партнеры нужны российскому промышленному сектору сегодня. И именно они останутся на рынке завтра.
Помните: самая дорогая отливка — та, которую пришлось выбросить. А самая дешевая — та, которая работает десятилетиями без ремонта. Делайте выводы.